











Publicado por Meaxpert | Soluciones de metrología de precisión
Escrito por: Equipo de ingeniería de metrología de Meaxpert | Revisado por: Departamento de Ingeniería de Aplicaciones
Tiempo de lectura: 8 minutos | Última actualización: Julio de 2026 | Categorías: Consejos de medición, metrología de precisión, MMC, inspección dimensional
Resumen rápido
Para eliminar las lecturas fluctuantes y lograr resultados de inspección precisos y repetibles, los fabricantes pueden centrarse en ocho buenas prácticas fundamentales. Estos pasos clave estabilizan la precisión de las mediciones, reducen los errores evitables y maximizan el valor de su equipo de metrología:
- Mantener un entorno de inspección con una temperatura estable y sin vibraciones
- Realizar el pretratamiento estandarizado completo de la pieza antes de la detección
- Adoptar estrategias de inspección personalizadas para las diferentes geometrías de las piezas
- Seleccionar sondas compatibles y métodos de medición para los distintos casos de uso
- Sigue los principios estándar de alineación de puntos de referencia y de GD&T
- Cumple con la calibración periódica de los equipos y el mantenimiento rutinario
- Aprovechar los datos de inspección para optimizar los procesos de fabricación
- Elige equipos de medición que se adapten a las necesidades reales de producción
¿Por qué dos operarios que miden exactamente la misma pieza suelen obtener resultados diferentes en la misma máquina de medición por coordenadas (CMM)? En la mayoría de los casos, la máquina en sí no es la causa principal. Las desviaciones reales suelen deberse a condiciones ambientales no controladas, estrategias de inspección inadecuadas y prácticas no estándar por parte de los operarios.
La inspección dimensional de precisión es muy sensible a pequeñas variaciones operativas y ambientales. Ni siquiera los equipos de metrología industrial de alta gama pueden compensar unas prácticas deficientes sobre el terreno, lo que da lugar a datos inconsistentes, desperdicio de materiales y una calidad del producto inestable.
En esta guía, compartimos ocho consejos de medición contrastados en la práctica para ayudar a los ingenieros de fabricación a estabilizar la precisión de las mediciones, minimizar los errores de medición y obtener resultados de inspección fiables y repetibles para aplicaciones en los sectores aeroespacial, de la automoción, de la electrónica y de la fabricación de moldes.
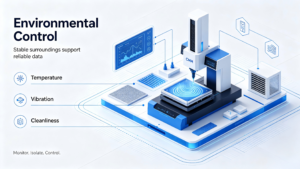
- Controla tu entorno de inspección
Las condiciones ambientales inestables son la causa más habitual de la variabilidad en los resultados de las mediciones en la inspección de precisión. Las fluctuaciones de temperatura, las vibraciones del taller, el polvo y la humedad interfieren directamente en el funcionamiento de la máquina de medición por coordenadas (CMM) y en el estado de la pieza de trabajo, especialmente en el caso de componentes con tolerancias ajustadas y requisitos de precisión a nivel de micras.
Referencia del estándar del sector: Según la norma ISO 1, que define la temperatura de referencia estándar para las mediciones dimensionales, las mediciones de precisión se refieren a 20 °C (68 °F).
Incluso las variaciones de temperatura más leves pueden provocar una expansión o contracción térmica apreciable en las piezas metálicas, lo que da lugar a resultados de medición poco fiables. Muchos equipos de fabricación dan prioridad a la actualización de los equipos, pero pasan por alto la optimización del entorno. En situaciones reales de producción, la estabilización del entorno de inspección suele aportar mejoras más evidentes en la precisión que la renovación del hardware.
Buenas prácticas:
- Mantener una temperatura constante en el laboratorio de 20 °C, con fluctuaciones mínimas.
- Coloca los sistemas CMM lejos de la luz solar directa, de las salidas de aire y de las fuentes de calor.
- Aislar las zonas de inspección de los equipos de producción que generan vibraciones
- Mantén el espacio de trabajo de inspección limpio y con poco polvo para evitar la contaminación de las superficies.
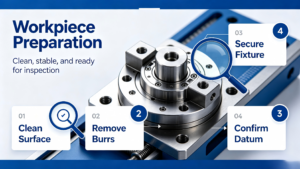
- Preparar la pieza antes de la medición
Error habitual: Los operarios suelen inspeccionar las piezas inmediatamente después del mecanizado. Las piezas recién mecanizadas conservan calor residual, virutas de corte, manchas de aceite y rebabas superficiales, lo que genera puntos de referencia erróneos y distorsiona los resultados de la inspección dimensional.
Según la experiencia práctica en materia de inspección, la preparación incompleta de las piezas se identifica con frecuencia como uno de los principales factores que contribuyen a la inconsistencia de los resultados de las mediciones. Los contaminantes minúsculos presentes en las superficies de referencia alteran el posicionamiento del punto de referencia, mientras que las diferencias de temperatura entre las piezas y la sala de inspección provocan errores de medición relacionados con la expansión térmica.
Pasos clave para la preparación:
- Limpia a fondo las superficies de las piezas de trabajo para eliminar el aceite, el polvo y los residuos de corte.
- Deja que pase el tiempo suficiente para que se produzca la estabilización térmica y se alcance la temperatura ambiente estándar.
- Fija las piezas de trabajo con un sistema de sujeción profesional para evitar que se desplacen durante la detección.
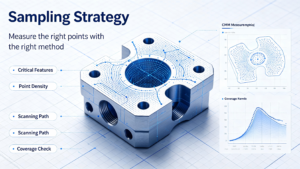
- Utilizar una estrategia de inspección personalizada en función de la geometría de la pieza
Una plantilla de inspección universal no puede adaptarse a todos los tipos de componentes. La aplicación de una lógica fija de muestreo y escaneo a geometrías diversas es una de las principales causas de que la inspección resulte inexacta o ineficaz.
Consejo de un experto: Las características planas regulares requieren puntos de sondeo distribuidos de manera uniforme, mientras que los orificios cilíndricos y los almenas de los rodamientos necesitan un muestreo más denso para reproducir con precisión las dimensiones geométricas reales. Las superficies complejas de forma libre y los perfiles curvos requieren estrategias de escaneo continuo, en lugar de una detección esporádica de un solo punto.
En el caso de la inspección con una máquina de medición por coordenadas (CMM) estándar, el número de puntos de muestreo debe equilibrarse con precisión. Un número insuficiente de puntos no permite detectar pequeñas desviaciones geométricas, mientras que un muestreo excesivo reduce considerablemente la eficiencia de la inspección del lote. Una estrategia científica tiene en cuenta de forma integral los niveles de tolerancia de las piezas, las características estructurales y el volumen de producción.
- Selecciona el palpador de MMC y el método de medición adecuados
El sistema de sondas es el componente fundamental para la realización de mediciones de precisión. Una combinación inadecuada de sondas y métodos de inspección dará lugar a una precisión insuficiente de los datos o a daños en la superficie, incluso si se siguen procedimientos operativos estandarizados.
Sondas de contacto: Adecuado para la verificación dimensional rutinaria y la detección de tolerancias geométricas. Ideal para piezas mecánicas rígidas con estructuras regulares y requisitos generales de tolerancia.
Sondas de barrido: Diseñados para la inspección de formas y la medición de superficies complejas. Recogen datos continuos de alta densidad para reconstruir perfiles completos de las piezas, y se utilizan ampliamente en la detección de moldes y componentes aeroespaciales.
Sistemas de medición óptica: Incorpora un sistema de detección sin contacto, ideal para componentes electrónicos minúsculos y piezas de paredes finas y frágiles que no pueden soportar la presión de la sonda.
Obtenga más información sobre los sistemas de sondas CMM de Meaxpert y las soluciones de medición específicas para cada aplicación.
- Sigue las normas de alineación del punto de referencia estándar
La selección incorrecta de los puntos de referencia y la alineación de las coordenadas son las principales causas de las desviaciones en las mediciones por lotes. Muchos operadores se centran únicamente en los resultados numéricos, sin tener en cuenta el montaje real ni la lógica funcional de los componentes.
Perspectiva de los expertos del sector: La mayoría de los problemas de inconsistencia entre lotes se deben a una alineación no conforme a la norma, más que a fallos del equipo. Toda selección de puntos de referencia y calibración de coordenadas debe ajustarse estrictamente a los planos de ingeniería y a los principios de GD&T, y deben evitarse las transformaciones de coordenadas innecesarias para eliminar los errores sistemáticos.
Las estrategias de inspección deben ajustarse siempre al estado real de la pieza en servicio, garantizando que los datos de medición reflejen fielmente la idoneidad y la aptitud para el uso del producto.
- Realizar calibraciones periódicas y el mantenimiento del equipo
Todos los equipos de metrología de precisión sufren una disminución de su rendimiento tras un funcionamiento prolongado. Sin un mantenimiento y una calibración periódicos, la precisión de los equipos se irá desviando gradualmente, lo que conlleva riesgos ocultos para la calidad en la producción en serie.
Referencia del sector: Muchas instalaciones de fabricación realizan una calibración anual como parte de sus procedimientos de gestión de la calidad, aunque la periodicidad concreta depende de las condiciones de uso de los equipos, las condiciones ambientales de los talleres y los requisitos de cumplimiento específicos del sector (como la norma ISO 17025 y las normas del sector de la automoción y el sector aeroespacial).
Lista de comprobación para el mantenimiento rutinario:
- Realizar una calibración profesional periódica para restablecer la precisión estándar del equipo.
- Comprueba periódicamente el desgaste, la deformación y la firmeza de la conexión de la sonda.
- Supervisar la estabilidad de funcionamiento de la máquina y eliminar de antemano las anomalías mecánicas
- Actualizar el software de inspección y comprobar la validez del programa para los nuevos lotes de producción
Descubre los servicios de calibración de Meaxpert para equipos de medición industrial.
- Aprovecha los datos de inspección para mejorar los procesos de fabricación
Las soluciones modernas de metrología han pasado de ser un control pasivo de la calidad tras la producción a convertirse en una optimización activa de los procesos. Los principales fabricantes aprovechan al máximo los datos de inspección para reducir las tasas de desechos y estabilizar la calidad de la producción.
El análisis de datos dimensionales a largo plazo ayuda a los equipos a identificar errores recurrentes en el mecanizado, detectar eslabones inestables en el proceso y ajustar los parámetros de las herramientas y las técnicas de procesamiento de forma específica. Esta optimización basada en datos mejora de manera eficaz la uniformidad de la producción y reduce los costes de fabricación.
- Selecciona el equipo que mejor se adapte a tus situaciones de inspección
Un equipo de medición de altas prestaciones y elevado precio no garantiza mejores resultados de inspección. La solución de metrología óptima debe ajustarse a los requisitos reales de precisión, al tamaño de las piezas y a la frecuencia de producción.
Buscar a ciegas equipos de alta gama para piezas convencionales supone un derroche de recursos, mientras que utilizar equipos de baja precisión para componentes con tolerancias ajustadas da lugar a datos de detección no válidos.
Criterios de selección del equipamiento básico:
- Rango de precisión: Cumple con los requisitos de tolerancia de las piezas clave de producción
- Adaptabilidad de las piezas: ajustar la carrera y la estructura del equipo a las dimensiones de la pieza de trabajo
- Escenario de aplicación: Se adapta tanto a la detección de precisión en laboratorio como a la inspección en línea de lotes.
- Capacidades del software: Compatibilidad con la programación CAD, la inspección automática y el análisis de datos
Descubre los sistemas de medición por visión y las soluciones CMM de Meaxpert para aplicaciones de inspección industrial.
Conclusión
Una medición de precisión fiable es una combinación sistemática de procedimientos estandarizados, entornos controlados, experiencia operativa profesional y una combinación adecuada de equipos. La mayoría de los errores de medición industrial se deben a procesos no estandarizados, más que a limitaciones del hardware.
Mediante la aplicación de las ocho buenas prácticas mencionadas anteriormente, los equipos de fabricación pueden estabilizar de forma eficaz los resultados de las mediciones, mejorar la repetibilidad de las inspecciones y sentar unas bases sólidas para una producción de alta calidad.
En Meaxpert, ofrecemos soluciones de metrología prácticas y rentables, adaptadas a las necesidades de las pequeñas y medianas empresas manufactureras. Nuestras soluciones están diseñadas especialmente para fabricantes que buscan un rendimiento metrológico fiable sin complejidades innecesarias ni inversiones excesivas.
Una medición precisa es la base de una fabricación precisa.
Preguntas frecuentes (FAQ)
¿A qué temperatura debe estar la sala de medición de una máquina de medición por coordenadas (CMM)?
Según las normas de metrología industrial ISO 1, las mediciones dimensionales de precisión se refieren a una temperatura estable de 20 °C (68 °F). Mantener unas condiciones de temperatura constantes es más importante que buscar un valor exacto de temperatura, ya que las fluctuaciones son la principal causa de las desviaciones en las mediciones relacionadas con la temperatura.
¿Con qué frecuencia se debe calibrar una máquina de medición por coordenadas (CMM)?
La mayoría de las instalaciones de fabricación industrial siguen una norma que exige una calibración profesional completa anual, junto con una verificación rutinaria mensual del rendimiento y una inspección de las sondas. En los casos de inspecciones de producción de alta frecuencia, se requieren controles aleatorios trimestrales para garantizar una precisión estable.
¿Cuáles son las causas más habituales de que los resultados de las mediciones sean inconsistentes?
Entre las principales causas se encuentran la inestabilidad de la temperatura ambiental y las vibraciones, una sujeción y un pretratamiento inadecuados de la pieza de trabajo, una selección incorrecta de la sonda, un número insuficiente de puntos de muestreo y una calibración del equipo vencida.
¿Una máquina de medición por coordenadas (CMM) más cara ofrece mayor precisión?
No necesariamente. La adecuación de los equipos a cada situación es más importante que unas especificaciones elevadas. Una máquina de medición por coordenadas (CMM) de gama media, correctamente configurada y con flujos de trabajo estandarizados, ofrece resultados más fiables que un equipo con especificaciones excesivas utilizado con prácticas no estandarizadas.
¿Cuántos puntos de medición debe utilizar una máquina de medición por coordenadas (CMM)?
El número de puntos de muestreo depende de la geometría de la pieza, los niveles de tolerancia y los objetivos de la inspección. Las características geométricas sencillas y regulares requieren menos puntos, mientras que las superficies curvas complejas y los componentes clave con tolerancias estrictas necesitan un muestreo más denso para reproducir con precisión las características dimensionales reales.
¿Cuál es la diferencia entre las sondas de contacto y las sondas de barrido?
Las sondas de contacto recogen datos discretos de un único punto, adecuados para la inspección dimensional y de tolerancias convencional. Las sondas de barrido capturan datos superficiales continuos de alta densidad, ideales para la inspección de formas y la detección de características geométricas complejas.
¿Pueden los sistemas de medición óptica sustituir a una máquina de medición por coordenadas (CMM)?
No. Los sistemas ópticos sin contacto son ideales para inspeccionar piezas diminutas, delgadas y frágiles que no pueden soportar la presión del contacto. Sin embargo, las máquinas de medición por coordenadas (CMM) de contacto siguen siendo la solución preferida para la verificación dimensional de componentes de alta precisión y gran rigidez con requisitos de tolerancia estrictos.
¿Cómo puedo mejorar la repetibilidad de las mediciones con una máquina de medición por coordenadas (CMM)?
Para mejorar la repetibilidad de las mediciones con una máquina de medición por coordenadas (CMM) es necesario controlar unas condiciones ambientales estables, estandarizar los métodos de sujeción de las piezas, seleccionar sondas de CMM adecuadas para cada aplicación, optimizar los programas de inspección y las estrategias de muestreo, y llevar a cabo una calibración y un mantenimiento rutinarios y sistemáticos del equipo.
Consigue asistencia profesional en metrología con Meaxpert
Tanto si desea mejorar un proceso de inspección ya existente como si está evaluando su primera máquina de medición por coordenadas (CMM) o su primer sistema de medición por visión, nuestro equipo de ingeniería puede ayudarle a identificar la solución más adecuada para su aplicación.
Ofrecemos sistemas CMM fiables, equipos de medición por visión, estrategias de inspección personalizadas y servicios integrales de calibración para ayudar a las pequeñas y medianas empresas manufactureras a estabilizar la precisión de las inspecciones, reducir los costes operativos y mejorar la calidad de la fabricación.
Ponte en contacto con nuestros expertos hoy mismo para analizar sus necesidades específicas en materia de inspección dimensional.