











Julkaisija: Meaxpert | Tarkkuusmittausratkaisut
Kirjoittanut: Meaxpertin mittaustekniikan tiimi | Arvostelija: Sovellustekniikan osasto
Lukuaika: 8 minuuttia | Viimeksi päivitetty: Heinäkuu 2026 | Luokat: Mittausvinkkejä, tarkkuusmittaus, CMM, mittatarkastus
Lyhyt yhteenveto
Vaihtelevien mittaustulosten eliminoimiseksi ja toistettavien, tarkkojen tarkastustulosten saavuttamiseksi valmistajat voivat keskittyä kahdeksaan keskeiseen parhaaseen käytäntöön. Nämä avaintoimenpiteet vakauttavat mittaustarkkuutta, vähentävät vältettävissä olevia virheitä ja maksimoivat mittauslaitteistojenne arvon:
- Pidä tarkastusympäristön lämpötila vakaana ja varmista, ettei siellä esiinny tärinää
- Suorita työkappaleen standardoitu esikäsittely kokonaan ennen mittausta
- Otetaan käyttöön räätälöidyt tarkastusstrategiat eri osien geometrioille
- Valitse soveltuvia koettimia ja mittausmenetelmiä käyttötilanteiden mukaan
- Noudata vakioviitepisteiden kohdistusta ja GD&T-periaatteita
- Noudata laitteiden säännöllistä kalibrointia ja rutiinihuoltoa
- Valmistusprosessien optimointi tarkastustietojen avulla
- Valitse mittauslaitteet, jotka vastaavat todellisia tuotantotarpeita
Miksi kaksi operaattoria, jotka mittaavat täsmälleen samaa osaa, saavat usein erilaisia tuloksia samalla koordinaattimittauskoneella (CMM)? Useimmissa tapauksissa kone itsessään ei ole perimmäinen syy. Todelliset poikkeamat johtuvat yleensä hallitsemattomista ympäristöolosuhteista, epäasianmukaisista tarkastusstrategioista ja operaattoreiden epätyypillisistä toimintatavoista.
Tarkka mittatarkastus on erittäin herkkä pienillekin toiminta- ja ympäristötekijöille. Edes huippuluokan teolliset mittauslaitteet eivät pysty kompensoimaan huonoja kenttäkäytäntöjä, mikä johtaa epäjohdonmukaisiin tietoihin, materiaalihukkaan ja epävakaaseen tuotelaatuun.
Tässä oppaassa esittelemme kahdeksan käytännössä todistettua mittausvinkkiä, joiden avulla tuotantoinsinöörit voivat vakauttaa mittaustarkkuuden, minimoida mittausvirheet ja saavuttaa luotettavia, toistettavia tarkastustuloksia ilmailu-, auto-, elektroniikka- ja muottivalmistuksen sovelluksissa.
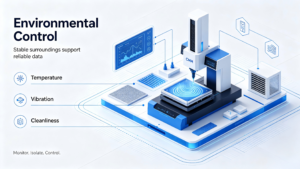
- Hallitse tarkastusympäristöäsi
Epävakaat ympäristöolosuhteet ovat yleisin syy mittaustulosten vaihteluun tarkkuustarkastuksissa. Lämpötilan vaihtelut, työpajan tärinä, pöly ja kosteus vaikuttavat suoraan koordinaattimittauskoneen toimintaan ja työkappaleen tilaan, etenkin kun kyseessä ovat tiukkatoleranssiset komponentit, joiden tarkkuusvaatimukset ovat mikronitasolla.
Alan standardiviite: Mitatarkkuusmittausten standardiviitelämpötilan määrittelevän ISO 1 -standardin mukaan tarkkuusmittaukset suhteutetaan 20 °C:n (68 °F) lämpötilaan.
Jo pienetkin lämpötilan muutokset voivat aiheuttaa mitattavissa olevaa lämpölaajenemista tai -kutistumista metallisissa työkappaleissa, mikä johtaa epäluotettaviin mittaustuloksiin. Monet tuotantotiimit asettavat laitteiden päivittämisen etusijalle, mutta jättävät ympäristöolosuhteiden optimoinnin huomiotta. Todellisissa tuotantotilanteissa tarkastusympäristön vakauttaminen tuottaa usein selvempiä tarkkuuden parannuksia kuin laitteiston päivittäminen.
Parhaat käytännöt:
- Pidä laboratorion lämpötila vakaana 20 °C:ssa niin, että vaihtelut ovat mahdollisimman vähäisiä
- Sijoita CMM-järjestelmät pois suorasta auringonvalosta, ilmanpoistoaukkojen ja lämmönlähteiden läheisyydestä
- Eristä tarkastusalueet tärinää aiheuttavista tuotantolaitteista
- Pidä tarkastustyötila puhtaana ja pölyttömänä, jotta vältetään pintojen likaantuminen
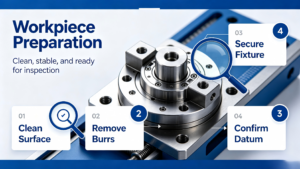
- Valmistele työkappale ennen mittausta
Yleinen virhe: Koneistajat tarkastavat työkappaleet usein heti koneistuksen jälkeen. Juuri koneistetuissa osissa on jälkilämpöä, lastuja, öljytahroja ja pintaviiltoja – jotka kaikki aiheuttavat virheellisiä vertailupisteitä ja vääristävät mittatarkastuksen tuloksia.
Käytännön tarkastuskokemuksen perusteella työkappaleen puutteellinen valmistelu tunnistetaan usein merkittävänä syynä epäjohdonmukaisiin mittaustuloksiin. Vertailupinnoilla olevat pienet epäpuhtaudet muuttavat vertailupisteen sijaintia, kun taas osien ja tarkastushuoneen väliset lämpötilaerot aiheuttavat lämpölaajenemiseen liittyviä mittausvirheitä.
Tärkeimmät valmisteluvaiheet:
- Puhdista työkappaleen pinnat huolellisesti öljyn, pölyn ja leikkuujäämien poistamiseksi
- Varaa riittävästi aikaa, jotta lämpötila vakiintuu tavalliseen huonelämpötilaan
- Kiinnitä työkappaleet ammattimaisilla kiinnikkeillä, jotta ne eivät pääse liikkumaan mittauksen aikana
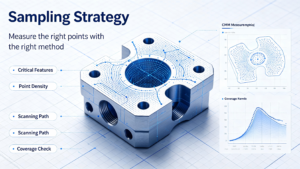
- Käytä osan geometrian mukaan räätälöityä tarkastusstrategiaa
Yleispätevä tarkastusmalli ei sovellu kaikkiin komponenttityyppeihin. Kiinteän näytteenotto- ja skannauslogiikan soveltaminen erilaisiin geometrioihin on merkittävä syy epätarkkoihin tai tehottomiin tarkastuksiin.
Asiantuntijan vinkki: Tavallisissa tasomaisissa kohteissa tarvitaan tasaisesti jakautuneita mittauspisteitä, kun taas sylinterimäisissä rei’issä ja laakerirei’issä tarvitaan tiheämpää näytteenottoa todellisten geometristen mittojen palauttamiseksi. Monimutkaiset vapaamuotoiset pinnat ja kaarevat profiilit edellyttävät jatkuvia skannausstrategioita harvan yksipisteisen tunnistuksen sijaan.
Tavallisessa CMM-tarkastuksessa näytteenottomäärän on oltava tarkasti tasapainotettu. Jos mittauspisteitä on liian vähän, pieniä geometrisia poikkeamia ei saada havaittua, kun taas liian suuri näytteenottomäärä heikentää merkittävästi erän tarkastuksen tehokkuutta. Tieteellisessä strategiassa otetaan kattavasti huomioon osan toleranssit, rakenteelliset ominaisuudet ja tuotantomäärä.
- Valitse sopiva CMM-anturi ja mittausmenetelmä
Anturijärjestelmä on tarkkuusmittauksen keskeinen toteutuskomponentti. Anturien ja tarkastusmenetelmien välinen yhteensopimattomuus johtaa tietojen riittämättömään tarkkuuteen tai pinnan vaurioitumiseen, vaikka toimintamenetelmät olisivatkin standardoituja.
Kosketuslaukaisimella varustetut anturit: Soveltuu rutiininomaiseen mittojen tarkistukseen ja geometristen toleranssien havaitsemiseen. Ihanteellinen jäykille mekaanisille osille, joilla on säännöllinen rakenne ja yleiset toleranssivaatimukset.
Skannausanturit: Suunniteltu muodon tarkastukseen ja monimutkaisten pintojen mittaukseen. Laitteet keräävät tiheää jatkuvaa dataa osien profiilien täydelliseen rekonstruointiin, ja niitä käytetään laajalti muottien ja ilmailu- ja avaruusteollisuuden komponenttien tarkastuksessa.
Optiset mittausjärjestelmät: Käytä kosketuksetonta tunnistusta, joka sopii erinomaisesti pienille elektroniikkakomponenteille sekä ohutseinäisille ja herkille työkappaleille, jotka eivät kestä anturin painetta.
Lue lisää Meaxpertin CMM-anturijärjestelmistä ja sovelluskohtaisista mittausratkaisuista.
- Noudata standardin mukaisia koordinaattijärjestelmän kohdistussääntöjä
Virheellinen vertailupisteen valinta ja koordinaattien kohdistus ovat tärkeimmät syyt erämittausten poikkeamiin. Monet käyttäjät keskittyvät pelkästään numeerisiin tuloksiin ja jättävät huomiotta komponenttien todellisen kokoonpanon ja toimintalogiikan.
Asiantuntijan näkemyksiä alalta: Useimmat toistuvat erän epäjohdonmukaisuusongelmat johtuvat pikemminkin epästandardista kohdistuksesta kuin laitevikoista. Kaikkien vertailupisteiden valinnan ja koordinaattien kalibroinnin on noudatettava tarkasti teknisiä piirustuksia ja GD&T-periaatteita, ja tarpeettomia koordinaattimuunnoksia tulisi välttää systemaattisten virheiden eliminoimiseksi.
Tarkastusstrategiat on aina sovitettava osan todelliseen käyttötilaan, jotta mittaustiedot kuvastavat aidosti tuotteen kelpoisuutta ja käyttökelpoisuutta.
- Suorita säännöllinen kalibrointi ja laitteiden huolto
Kaikkien tarkkuusmittauslaitteiden suorituskyky heikkenee pitkäaikaisen käytön seurauksena. Ilman säännöllistä huoltoa ja kalibrointia laitteiden tarkkuus heikkenee vähitellen, mikä aiheuttaa piileviä laaturiskejä massatuotannossa.
Alan vertailuarvo: Monet tuotantolaitokset suorittavat vuosittaisen kalibroinnin osana laadunhallintamenettelyjään, vaikka tarkka kalibrointiväli riippuu laitteiden käyttöolosuhteista, tuotantotilojen ympäristöolosuhteista sekä alakohtaisista vaatimustenmukaisuusvaatimuksista (kuten ISO 17025 -standardista sekä auto- ja ilmailuteollisuuden standardeista).
Rutiinihuollon tarkistuslista:
- Suorita säännöllinen ammattimainen kalibrointi laitteiden tarkkuuden palauttamiseksi standarditasolle
- Tarkista säännöllisesti anturin kuluminen, muodonmuutokset ja liitosten kireys
- Seuraa koneen toiminnan vakautta ja korjaa mekaaniset viat jo ennalta
- Päivitä tarkastusohjelmisto ja varmista ohjelman kelpoisuus uusille tuotantoerille
Tutustu Meaxpertin teollisuuden mittauslaitteiden kalibrointipalveluihin.
- Käytä tarkastustietoja valmistusprosessien parantamiseen
Nykyaikaiset mittausratkaisut ovat kehittyneet passiivisesta tuotannon jälkeisestä laadunvalvonnasta aktiiviseen prosessien optimointiin. Johtavat valmistajat hyödyntävät tarkastustietoja täysimääräisesti hylkyosuuksien vähentämiseksi ja tuotannon laadun vakauttamiseksi.
Pitkän aikavälin mittatietojen analysointi auttaa tiimejä tunnistamaan toistuvia työstövirheitä, paikantamaan epävakaat prosessivaiheet sekä säätämään työkaluparametreja ja työstötekniikoita kohdennetusti. Tämä datapohjainen optimointi parantaa tehokkaasti tuotannon tasalaatuisuutta ja alentaa valmistuskustannuksia.
- Valitse tarkastustilanteisiisi sopivat laitteet
Korkeatasoiset ja kalliit mittauslaitteet eivät takaa parempia tarkastustuloksia. Optimaalisen mittausratkaisun on vastattava todellisia tarkkuusvaatimuksia, osien kokoja ja tuotantotaajuuksia.
Perinteisten osien valmistuksessa huippuluokan laitteiden sokea hankkiminen johtaa kustannusten tuhlaukseen, kun taas tiukkatoleranssisten komponenttien valmistuksessa matalan tarkkuuden laitteiden käyttö tuottaa virheellisiä mittaustuloksia.
Keskeiset laitteiden valintaperusteet:
- Tarkkuusalue: Täyttää tuotannon keskeisten osien toleranssivaatimukset
- Osan mukautettavuus: Laitteen iskunpituuden ja rakenteen sovittaminen työkappaleen mittoihin
- Käyttötilanne: Soveltuu laboratoriotason tarkkuudella suoritettaviin mittauksiin tai tuotantolinjan reaaliaikaiseen erätarkastukseen
- Ohjelmiston ominaisuudet: Tukee CAD-ohjelmointia, automaattista tarkastusta ja tietojen analysointia
Tutustu Meaxpertin näkömittausjärjestelmiin ja CMM-ratkaisuihin teollisuuden tarkastussovelluksiin.
Päätelmä
Luotettava tarkkuusmittaus on standardoitujen työnkulkujen, hallittujen olosuhteiden, ammattimaisen käyttökokemuksen ja laitteiden järkevän sovittamisen järjestelmällinen yhdistelmä. Suurin osa teollisuuden mittausvirheistä johtuu pikemminkin epästandardisoiduista prosesseista kuin laitteistojen rajoituksista.
Ottamalla käyttöön edellä mainitut kahdeksan parhaita käytäntöä tuotantotiimit voivat tehokkaasti vakauttaa mittaustuloksia, parantaa tarkastusten toistettavuutta ja luoda vankan perustan korkealaatuiselle tuotannolle.
Meaxpert tarjoaa käytännöllisiä ja kustannustehokkaita mittausratkaisuja, jotka on räätälöity pienille ja keskisuurille valmistajille. Ratkaisumme on suunniteltu erityisesti valmistajille, jotka haluavat luotettavaa mittaustulosta ilman tarpeetonta monimutkaisuutta tai liiallisia investointeja.
Johdonmukainen mittaus on johdonmukaisen tuotannon perusta.
Usein kysytyt kysymykset (FAQ)
Minkä lämpötilan CMM-mittaushuoneen tulisi olla?
Teollisuusmittausta koskevien ISO 1 -standardien mukaisesti tarkat mittamittaukset viitataan vakaaseen 20 °C:n (68 °F) lämpötilaan. Tasalaisten lämpötilaolosuhteiden ylläpitäminen on tärkeämpää kuin tarkan yksittäisen lämpötila-arvon saavuttaminen, sillä lämpötilan vaihtelut ovat tärkein syy lämpötilaan liittyviin mittauspoikkeamiin.
Kuinka usein CMM-laite tulisi kalibroida?
Useimmissa teollisissa tuotantolaitoksissa noudatetaan käytäntöä, jonka mukaan laitteille tehdään vuosittain ammattimainen täyskalibrointi sekä kuukausittain rutiininomainen suorituskyvyn tarkistus ja anturien tarkastus. Korkeataajuisissa tuotantotarkastustilanteissa tarvitaan neljännesvuosittaisia pistokokeita vakaiden tarkkuustasojen varmistamiseksi.
Mitkä ovat epäjohdonmukaisten mittaustulosten yleisimmät syyt?
Tärkeimpiä syitä ovat epävakaa ympäristön lämpötila ja tärinä, työkappaleen virheellinen kiinnitys ja esikäsittely, vääränlainen anturin valinta, riittämätön näytteenottopisteiden määrä sekä laitteiden kalibroinnin viivästyminen.
Tarjoaako kalliimpi koordinaattimittauskone parempaa tarkkuutta?
Ei välttämättä. Laitteiston tilanteeseen sopivuus on tärkeämpää kuin korkeat tekniset vaatimukset. Oikein konfiguroitu keskitason koordinaattimittauskone, jota käytetään standardoitujen toimintaprosessien mukaisesti, tuottaa luotettavampia tuloksia kuin ylimitoitettu laite, jota käytetään epästandardien menetelmien mukaisesti.
Kuinka monta mittauspistettä CMM:n tulisi käyttää?
Näytteenottopisteiden lukumäärä riippuu osan geometriasta, toleranssitasoista ja tarkastustarkoituksista. Yksinkertaiset, säännölliset geometriset piirteet vaativat vähemmän pisteitä, kun taas monimutkaiset kaarevat pinnat ja tiukkatoleranssiset avainkomponentit edellyttävät tiheämpää näytteenottoa todellisten mittapiirteiden toistamiseksi.
Mikä ero on kosketusantureilla ja skannausantureilla?
Kosketusanturit keräävät erillisiä yksipistetietoja, jotka soveltuvat perinteiseen mitta- ja toleranssitarkastukseen. Skannausanturit keräävät jatkuvaa, tiheää pintatietoa, mikä sopii erinomaisesti muodon tarkastukseen ja monimutkaisten geometristen piirteiden tunnistamiseen.
Voivatko optiset mittausjärjestelmät korvata koordinaattimittauskoneen?
Ei. Optiset kosketuksettomat järjestelmät soveltuvat erinomaisesti pienten, ohuiden ja hauraiden työkappaleiden tarkastukseen, jotka eivät kestä kosketuspainetta. Kosketustyyppiset koordinaattimittaimet ovat kuitenkin edelleen ensisijainen ratkaisu korkean tarkkuuden ja jäykkyyden vaativien komponenttien mittatarkastukseen, kun toleranssivaatimukset ovat tiukat.
Miten voin parantaa CMM-mittausten toistettavuutta?
CMM-mittausten toistettavuuden parantaminen edellyttää vakaiden ympäristöolosuhteiden hallintaa, työkappaleiden kiinnitysmenetelmien standardointia, käyttötarkoitukseen sopivien CMM-anturien valintaa, tarkastusohjelmien ja näytteenottostrategioiden optimointia sekä laitteiden säännöllisen kalibroinnin ja huollon toteuttamista.
Hanki ammattimaista mittaustekniikan tukea Meaxpertiltä
Olipa kyseessä sitten olemassa olevan tarkastusprosessin päivittäminen tai ensimmäisen CMM- tai kuvantamismittausjärjestelmän arviointi, suunnittelutiimimme auttaa sinua löytämään juuri sovellukseesi sopivan ratkaisun.
Toimitamme luotettavia CMM-järjestelmiä, kuvantamisperusteisia mittauslaitteita, räätälöityjä tarkastusstrategioita sekä kattavia kalibrointipalveluja, joiden avulla pienet ja keskisuuret valmistajat voivat vakauttaa tarkastusten tarkkuuden, alentaa toimintakustannuksia ja parantaa tuotannon laatua.
Ota yhteyttä asiantuntijoihimme jo tänään keskustellaksemme juuri teidän mittaustarpeistanne.