











Publié par Meaxpert | Solutions de métrologie de précision
Écrit par : Équipe d'ingénierie en métrologie de Meaxpert | Révisé par : Service d'ingénierie d'application
Temps de lecture : 8 minutes | Dernière mise à jour : Juillet 2026 | Catégories : Conseils de mesure, métrologie de précision, MMT, contrôle dimensionnel
Résumé rapide
Pour éliminer les variations dans les mesures et obtenir des résultats d'inspection précis et reproductibles, les fabricants peuvent s'appuyer sur huit bonnes pratiques fondamentales. Ces étapes clés permettent de stabiliser la précision des mesures, de réduire les erreurs évitables et d'optimiser la valeur de vos équipements de métrologie :
- Maintenir une température stable et un environnement d'inspection exempt de vibrations
- Effectuer le prétraitement standardisé de la pièce avant la détection
- Adopter des stratégies d'inspection adaptées aux différentes géométries des pièces
- Sélectionner les sondes adaptées et les méthodes de mesure en fonction des cas d'utilisation
- Respecter les principes d'alignement par rapport au repère de référence et les principes de GD&T
- Respectez les délais d'étalonnage périodique et d'entretien courant des équipements
- Exploiter les données d'inspection pour optimiser les processus de fabrication
- Choisissez des équipements de mesure adaptés aux besoins réels de production
Pourquoi deux opérateurs mesurant exactement la même pièce obtiennent-ils souvent des résultats différents sur la même machine à mesurer tridimensionnelle (MMT) ? Dans la plupart des cas, la machine elle-même n'est pas la cause première. Les véritables écarts proviennent généralement de conditions environnementales non maîtrisées, de stratégies d'inspection inadaptées et de pratiques non conformes de la part des opérateurs.
Le contrôle dimensionnel de précision est extrêmement sensible aux moindres variations opérationnelles et environnementales. Même les équipements de métrologie industrielle haut de gamme ne peuvent compenser les mauvaises pratiques sur le terrain, ce qui entraîne des données incohérentes, un gaspillage de matériaux et une qualité de produit instable.
Dans ce guide, nous vous proposons huit conseils de mesure validés sur le terrain afin d'aider les ingénieurs de production à stabiliser la précision des mesures, à minimiser les erreurs de mesure et à obtenir des résultats d'inspection fiables et reproductibles pour des applications dans les secteurs de l'aérospatiale, de l'automobile, de l'électronique et de la fabrication de moules.
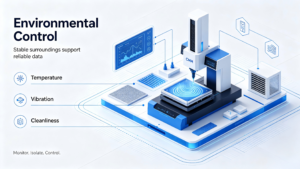
- Maîtrisez votre environnement d'inspection
Les conditions environnementales instables constituent la cause la plus fréquente de variations dans les résultats de mesure lors des contrôles de précision. Les variations de température, les vibrations dans l'atelier, la poussière et l'humidité ont une incidence directe sur le fonctionnement de la machine à mesurer tridimensionnelle (MMT) et l'état des pièces, en particulier pour les composants soumis à des tolérances serrées et nécessitant une précision de l'ordre du micron.
Référence standard du secteur : Conformément à la norme ISO 1, qui définit la température de référence standard pour les mesures dimensionnelles, les mesures de précision sont rapportées à 20 °C (68 °F).
Même de légères variations de température peuvent entraîner une dilatation ou une contraction thermique mesurable des pièces métalliques, ce qui fausse les résultats des mesures. De nombreuses équipes de production accordent la priorité à la modernisation des équipements, mais négligent l'optimisation de l'environnement. Dans les situations réelles de production, la stabilisation de l'environnement d'inspection permet souvent d'obtenir des gains de précision plus tangibles que le renouvellement du matériel.
Bonnes pratiques :
- Maintenir une température constante de 20 °C dans le laboratoire, avec un minimum de variations
- Installez les systèmes CMM à l'abri de la lumière directe du soleil, des bouches d'aération et des sources de chaleur.
- Isoler les zones d'inspection des équipements de production générant des vibrations
- Veillez à ce que l'espace de travail dédié à l'inspection soit propre et peu poussiéreux afin d'éviter toute contamination des surfaces.
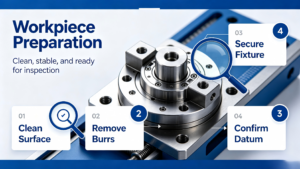
- Préparer la pièce avant la mesure
Erreur courante : Les opérateurs inspectent souvent les pièces immédiatement après leur usinage. Les pièces qui viennent d'être usinées présentent encore de la chaleur résiduelle, des copeaux, des taches d'huile et des bavures de surface, autant d'éléments qui génèrent des points de référence erronés et faussent les résultats des contrôles dimensionnels.
D'après l'expérience pratique acquise lors des contrôles, une préparation insuffisante des pièces est souvent identifiée comme l'une des principales causes de l'incohérence des résultats de mesure. La présence de minuscules contaminants sur les surfaces de référence modifie le positionnement des points de référence, tandis que les différences de température entre les pièces et la salle de contrôle entraînent des erreurs de mesure liées à la dilatation thermique.
Étapes clés de la préparation :
- Nettoyez soigneusement les surfaces des pièces à usiner afin d'éliminer toute trace d'huile, de poussière et de résidus d'usinage
- Prévoir un délai suffisant pour que la stabilisation thermique atteigne la température ambiante standard.
- Fixez les pièces à l'aide d'un dispositif de fixation professionnel afin d'éviter tout déplacement pendant la détection.
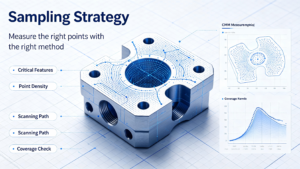
- Utiliser une stratégie d'inspection personnalisée en fonction de la géométrie de la pièce
Un modèle d'inspection universel ne peut pas s'adapter à tous les types de composants. L'application d'une logique d'échantillonnage et de balayage fixe à des géométries variées est l'une des principales causes d'inspections imprécises ou inefficaces.
Conseil d'expert : Les éléments plans réguliers nécessitent des points de mesure répartis de manière homogène, tandis que les alésages cylindriques et les alésages de roulements exigent un échantillonnage plus dense pour restituer leurs dimensions géométriques réelles. Les surfaces complexes de forme libre et les profils courbes requièrent des stratégies de balayage continu plutôt qu'une détection ponctuelle et clairsemée.
Pour un contrôle standard par machine à mesurer tridimensionnelle (MMT), le nombre d'échantillons doit être déterminé avec précision. Un nombre insuffisant de points ne permet pas de détecter les écarts géométriques infimes, tandis qu'un échantillonnage excessif réduit considérablement l'efficacité du contrôle des lots. Une stratégie scientifique prend en compte de manière globale les niveaux de tolérance des pièces, leurs caractéristiques structurelles et le volume de production.
- Choisir le palpeur de MMT et la méthode de mesure adaptés
Le système de sondes constitue le composant central de la mesure de précision. Une inadéquation entre les sondes et les méthodes d'inspection peut entraîner une précision insuffisante des données ou endommager la surface, même en cas de respect des procédures opérationnelles normalisées.
Sondes à déclenchement par contact: Convient à la vérification dimensionnelle de routine et à la détection des tolérances géométriques. Idéal pour les pièces mécaniques rigides présentant des structures régulières et répondant à des exigences de tolérance générales.
Sondes à balayage: Conçus pour l'inspection de forme et la mesure de surfaces complexes. Ils collectent des données continues à haute densité permettant de reconstituer le profil complet des pièces ; ils sont largement utilisés dans le contrôle des moules et des composants aérospatiaux.
Systèmes de mesure optique: Optez pour la détection sans contact, idéale pour les composants électroniques de très petite taille, ainsi que pour les pièces à parois minces et fragiles qui ne supportent pas la pression exercée par une sonde.
Découvrez les systèmes de palpage CMM Meaxpert et les solutions de mesure adaptées à chaque application.
- Respectez les règles d'alignement des repères de référence standard
Un mauvais choix de référence et un mauvais alignement des coordonnées constituent les principales causes d'écarts dans les mesures par lots. De nombreux opérateurs se concentrent uniquement sur les résultats numériques, sans tenir compte de la disposition réelle et de la logique de fonctionnement des composants.
Avis d'expert sur le terrain : La plupart des problèmes récurrents d'incohérence entre lots proviennent d'un alignement non conforme aux normes plutôt que d'une défaillance de l'équipement. Le choix des repères et l'étalonnage des coordonnées doivent respecter strictement les plans techniques et les principes de GD&T, et il convient d'éviter toute transformation de coordonnées superflue afin d'éliminer les erreurs systématiques.
Il convient de toujours adapter les stratégies d'inspection à l'état réel de la pièce en service, afin de garantir que les données de mesure reflètent fidèlement la conformité et l'aptitude à l'emploi du produit.
- Effectuer régulièrement l'étalonnage et l'entretien des équipements
Tous les équipements de métrologie de précision subissent une perte de performance après une utilisation prolongée. Sans entretien ni étalonnage réguliers, la précision de ces équipements se dégrade progressivement, ce qui entraîne des risques cachés pour la qualité dans la production en série.
Référence du secteur : De nombreux sites de production procèdent à un étalonnage annuel dans le cadre de leurs procédures de gestion de la qualité, bien que la fréquence exacte dépende des conditions d'utilisation des équipements, de l'environnement des ateliers et des exigences de conformité propres au secteur (telles que la norme ISO 17025, les normes automobiles et aérospatiales).
Liste de contrôle pour l'entretien courant :
- Effectuer un étalonnage professionnel périodique afin de rétablir la précision nominale de l'équipement
- Vérifiez régulièrement l'usure, la déformation et le serrage des connexions de la sonde
- Surveiller la stabilité de fonctionnement des machines et éliminer à l'avance les anomalies mécaniques
- Mettre à jour le logiciel d'inspection et vérifier la validité du programme pour les nouveaux lots de production
Découvrez les services d'étalonnage Meaxpert pour les équipements de mesure industriels.
- Transformer les données d'inspection en améliorations des processus de fabrication
Les solutions de métrologie modernes sont passées d'un contrôle qualité passif en aval de la production à une optimisation active des processus. Les principaux fabricants exploitent pleinement les données d'inspection pour réduire les taux de rebut et stabiliser la qualité de la production.
L'analyse à long terme des données dimensionnelles aide les équipes à identifier les erreurs d'usinage récurrentes, à repérer les étapes de traitement instables et à ajuster de manière ciblée les paramètres des outils et les techniques de traitement. Cette optimisation fondée sur les données améliore efficacement la régularité de la production et réduit les coûts de fabrication.
- Choisissez le matériel adapté à vos scénarios d'inspection
Le fait de disposer d'équipements de mesure haut de gamme et coûteux ne garantit pas de meilleurs résultats d'inspection. La solution métrologique optimale doit être adaptée aux exigences réelles de précision, aux dimensions des pièces et aux cadences de production.
Se lancer aveuglément dans l'acquisition d'équipements haut de gamme pour des pièces conventionnelles entraîne un gaspillage financier, tandis que l'utilisation d'équipements de faible précision pour des composants à tolérances serrées génère des données de contrôle non conformes.
Critères de sélection des équipements essentiels :
- Plage de précision : respect des exigences de tolérance applicables aux pièces de production essentielles
- Adaptabilité des pièces : adapter la course et la structure de l'équipement aux dimensions de la pièce à usiner
- Cas d'utilisation : s'adapte à la détection de précision en laboratoire ou au contrôle en ligne par lots
- Fonctionnalités logicielles : prise en charge de la programmation CAO, de l'inspection automatique et de l'analyse des données
Découvrez les systèmes de mesure par vision et les solutions de machines à mesurer tridimensionnelles (MMT) de Meaxpert destinés aux applications d'inspection industrielle.
Conclusion
Une mesure de précision fiable repose sur la combinaison systématique de procédures standardisées, d'environnements contrôlés, d'une expertise opérationnelle professionnelle et d'une adaptation adéquate des équipements. La plupart des erreurs de mesure industrielles proviennent de processus non standardisés plutôt que de limitations matérielles.
En mettant en œuvre les huit bonnes pratiques ci-dessus, les équipes de production peuvent stabiliser efficacement les résultats de mesure, améliorer la répétabilité des contrôles et jeter les bases solides d'une production de haute qualité.
Chez Meaxpert, nous proposons des solutions de métrologie pratiques et rentables, spécialement adaptées aux petites et moyennes entreprises manufacturières. Nos solutions sont conçues tout particulièrement pour les fabricants qui recherchent des performances métrologiques fiables, sans complexité inutile ni investissement excessif.
Des mesures fiables constituent la base d'une production fiable.
Foire aux questions (FAQ)
Quelle doit être la température dans une salle de mesure équipée d'une machine à mesurer tridimensionnelle (MMT) ?
Conformément aux normes ISO 1 de métrologie industrielle, les mesures dimensionnelles de précision sont référencées à une température stable de 20 °C (68 °F). Le maintien de conditions de température constantes est plus important que le respect d'une valeur de température unique précise, car les fluctuations constituent la principale cause des écarts de mesure liés à la température.
À quelle fréquence faut-il étalonner une machine à mesurer tridimensionnelle (MMT) ?
La plupart des sites de production industrielle appliquent une norme prévoyant un étalonnage professionnel complet annuel, associé à une vérification mensuelle de routine des performances et à une inspection des sondes. Les situations de contrôle de production à haute fréquence nécessitent des contrôles ponctuels trimestriels afin de garantir une précision stable.
Quelles sont les causes les plus courantes d'incohérences dans les résultats de mesure ?
Parmi les principales causes, on peut citer l'instabilité de la température ambiante et les vibrations, un serrage et un prétraitement inadéquats de la pièce, un choix de sonde inadapté, un nombre insuffisant de points d'échantillonnage et un étalonnage des équipements en retard.
Une machine à mesurer tridimensionnelle (MMT) plus chère offre-t-elle une meilleure précision ?
Pas nécessairement. L'adéquation entre l'équipement et le scénario d'utilisation est plus importante que des caractéristiques techniques élevées. Une machine à mesurer tridimensionnelle (MMT) de milieu de gamme correctement configurée et dotée de procédures d'utilisation standardisées fournit des résultats plus fiables qu'un équipement surdimensionné utilisé selon des pratiques non standard.
Combien de points de mesure une machine à mesurer tridimensionnelle (MMT) doit-elle utiliser ?
Le nombre de points d'échantillonnage dépend de la géométrie de la pièce, des niveaux de tolérance et des objectifs du contrôle. Les caractéristiques géométriques simples et régulières nécessitent moins de points, tandis que les surfaces courbes complexes et les composants clés soumis à des tolérances strictes requièrent un échantillonnage plus dense afin de restituer fidèlement les caractéristiques dimensionnelles.
Quelle est la différence entre les sondes à déclenchement par contact et les sondes à balayage ?
Les palpeurs à déclenchement par contact recueillent des données ponctuelles discrètes, adaptées au contrôle dimensionnel et au contrôle des tolérances classiques. Les palpeurs à balayage acquièrent des données de surface continues à haute densité, idéales pour le contrôle de forme et la détection de caractéristiques géométriques complexes.
Les systèmes de mesure optique peuvent-ils remplacer une machine à mesurer tridimensionnelle (MMT) ?
Non. Les systèmes optiques sans contact sont particulièrement adaptés à l'inspection de pièces minuscules, fines et fragiles qui ne supportent pas la pression exercée par le contact. Cependant, les MMT à contact restent la solution privilégiée pour la vérification dimensionnelle de composants de haute précision et à haute rigidité soumis à des exigences de tolérance strictes.
Comment puis-je améliorer la répétabilité des mesures effectuées avec une machine à mesure par coordonnées (CMM) ?
Pour améliorer la répétabilité des mesures effectuées à l'aide d'une machine à mesurer tridimensionnelle (MMT), il est nécessaire de maintenir des conditions environnementales stables, de normaliser les méthodes de fixation des pièces, de choisir des palpeurs de MMT adaptés à l'application, d'optimiser les programmes d'inspection et les stratégies d'échantillonnage, ainsi que de mettre en place un étalonnage et une maintenance réguliers et cohérents des équipements.
Bénéficiez d'une assistance professionnelle en métrologie avec Meaxpert
Que vous souhaitiez moderniser un processus d'inspection existant ou que vous envisagiez d'acquérir votre première machine à mesurer par coordonnées (CMM) ou votre premier système de mesure par vision, notre équipe d'ingénieurs peut vous aider à identifier la solution la mieux adaptée à votre application.
Nous proposons des systèmes de MMT fiables, des équipements de mesure par vision, des stratégies d'inspection sur mesure et des services d'étalonnage tout-en-un afin d'aider les petites et moyennes entreprises manufacturières à stabiliser la précision de leurs contrôles, à réduire leurs coûts d'exploitation et à améliorer la qualité de leur production.
Contactez nos experts dès aujourd'hui pour discuter de vos besoins spécifiques en matière de contrôle dimensionnel.