











Veröffentlicht von Meaxpert | Präzisionsmesstechnik-Lösungen
Verfasst von: Meaxpert-Team für Messtechnik | Rezensiert von: Abteilung für Anwendungstechnik
Lesezeit: 8 Minuten | Zuletzt aktualisiert: Juli 2026 | Kategorien: Tipps zur Messung, Präzisionsmesstechnik, Koordinatenmessgerät (CMM), Maßprüfung
Kurzzusammenfassung
Um schwankende Messwerte zu vermeiden und wiederholbare, präzise Prüfergebnisse zu erzielen, können sich Hersteller auf acht zentrale Best Practices konzentrieren. Diese wichtigen Schritte sorgen für eine stabile Messgenauigkeit, reduzieren vermeidbare Fehler und maximieren den Nutzen Ihrer Messtechnik:
- Sorgen Sie für eine stabile Temperatur und eine vibrationsfreie Prüfumgebung
- Führen Sie vor der Prüfung eine vollständige, standardisierte Werkstückvorbehandlung durch
- Passen Sie die Prüfstrategien an die jeweiligen Teilgeometrien an
- Wählen Sie passende Sonden und Messverfahren für die jeweiligen Anwendungsszenarien aus
- Beachten Sie die Standard-Bezugspunkte und die Grundsätze der Maß- und Formtoleranz (GD&T)
- Halten Sie sich an die regelmäßige Kalibrierung der Geräte und die routinemäßige Wartung
- Nutzen Sie Prüfdaten zur Optimierung von Fertigungsprozessen
- Wählen Sie Messgeräte, die den tatsächlichen Produktionsanforderungen entsprechen
Warum erzielen zwei Bediener, die genau dasselbe Teil messen, auf derselben Koordinatenmessmaschine (CMM) oft unterschiedliche Ergebnisse? In den meisten Fällen liegt die Ursache nicht bei der Maschine selbst. Die tatsächlichen Abweichungen sind in der Regel auf unkontrollierte Umgebungsbedingungen, ungeeignete Prüfstrategien und nicht standardisierte Arbeitsabläufe der Bediener zurückzuführen.
Die präzise Maßprüfung reagiert äußerst empfindlich auf geringfügige Betriebs- und Umgebungsschwankungen. Selbst hochwertige industrielle Messgeräte können mangelhafte Arbeitspraktiken vor Ort nicht ausgleichen, was zu inkonsistenten Daten, Materialverschwendung und einer instabilen Produktqualität führt.
In diesem Leitfaden stellen wir acht in der Praxis bewährte Messtipps vor, die Fertigungsingenieuren dabei helfen sollen, die Messgenauigkeit zu stabilisieren, Messfehler zu minimieren und zuverlässige, wiederholbare Prüfergebnisse für Anwendungen in der Luft- und Raumfahrt, der Automobilindustrie, der Elektronikbranche und im Formenbau zu erzielen.
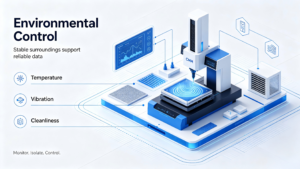
- Steuern Sie Ihre Prüfumgebung
Instabile Umgebungsbedingungen sind die häufigste Ursache für Abweichungen bei den Messergebnissen in der Präzisionsprüfung. Temperaturschwankungen, Vibrationen in der Werkstatt, Staub und Luftfeuchtigkeit beeinträchtigen unmittelbar den Betrieb der Koordinatenmessmaschine und den Zustand des Werkstücks, insbesondere bei Bauteilen mit engen Toleranzen und Präzisionsanforderungen im Mikrometerbereich.
Referenz zum Industriestandard: Gemäß der Norm ISO 1, die die Standardreferenz-Temperatur für Maßmessungen festlegt, werden Präzisionsmessungen auf 20 °C (68 °F) bezogen.
Schon geringfügige Temperaturschwankungen können bei Metallwerkstücken zu einer messbaren thermischen Ausdehnung oder Kontraktion führen, was unzuverlässige Messergebnisse zur Folge hat. Viele Fertigungsteams legen den Schwerpunkt auf die Modernisierung der Anlagen, vernachlässigen dabei jedoch die Optimierung der Umgebungsbedingungen. In der Praxis führt die Stabilisierung der Prüfumgebung oft zu deutlicheren Genauigkeitsverbesserungen als die Erneuerung der Hardware.
Bewährte Verfahren:
- Halten Sie eine konstante Labortemperatur von 20 °C mit minimalen Schwankungen ein
- Stellen Sie CMM-Systeme nicht in direktem Sonnenlicht, in der Nähe von Luftauslässen oder Wärmequellen auf.
- Produktionsbereiche von vibrationserzeugenden Produktionsanlagen abschirmen
- Halten Sie den Prüfbereich sauber und staubarm, um eine Verunreinigung der Oberflächen zu vermeiden
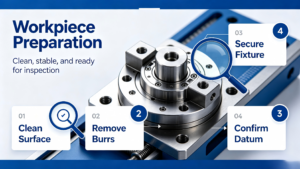
- Das Werkstück vor der Messung vorbereiten
Häufiger Fehler: Bediener prüfen Werkstücke häufig unmittelbar nach der Bearbeitung. Frisch bearbeitete Teile weisen Restwärme, Späne, Ölflecken und Oberflächengrate auf – all dies führt zu falschen Bezugspunkten und verfälscht die Ergebnisse der Maßprüfung.
Aufgrund praktischer Erfahrungen bei der Prüfung wird eine unvollständige Werkstückvorbereitung häufig als einer der Hauptgründe für uneinheitliche Messergebnisse identifiziert. Winzige Verunreinigungen auf den Referenzflächen verändern die Positionierung der Bezugspunkte, während Temperaturunterschiede zwischen den Teilen und dem Prüfraum zu Messfehlern aufgrund thermischer Ausdehnung führen.
Wichtige Vorbereitungsschritte:
- Reinigen Sie die Werkstückoberflächen gründlich, um Öl, Staub und Zerspanungsrückstände zu entfernen.
- Lassen Sie ausreichend Zeit für die thermische Stabilisierung, bis die Temperatur der normalen Raumtemperatur entspricht.
- Befestigen Sie die Werkstücke mit professionellen Spannvorrichtungen, um eine Verschiebung während der Erfassung zu vermeiden.
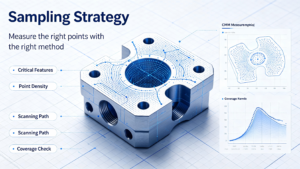
- Verwenden Sie eine an die Bauteilgeometrie angepasste Prüfstrategie
Eine universelle Prüfvorlage lässt sich nicht an alle Bauteiltypen anpassen. Die Anwendung einer festen Stichproben- und Abtastlogik auf unterschiedliche Geometrien ist eine der Hauptursachen für ungenaue oder ineffiziente Prüfungen.
Expertentipp: Bei regelmäßigen ebenen Strukturen sind gleichmäßig verteilte Messpunkte erforderlich, während zylindrische Löcher und Lagerbohrungen eine dichtere Abtastung erfordern, um die tatsächlichen geometrischen Abmessungen wiederherzustellen. Komplexe Freiformflächen und gekrümmte Profile erfordern kontinuierliche Abtaststrategien anstelle einer spärlichen Einzelpunkt-Erfassung.
Bei der Standardprüfung mit Koordinatenmessgeräten (CMM) muss die Stichprobenmenge sorgfältig abgewogen werden. Bei einer zu geringen Anzahl von Messpunkten lassen sich winzige geometrische Abweichungen nicht erfassen, während eine zu große Stichprobe die Effizienz der Chargenprüfung erheblich beeinträchtigt. Eine wissenschaftlich fundierte Strategie berücksichtigt umfassend die Toleranzwerte der Teile, ihre strukturellen Eigenschaften sowie das Produktionsvolumen.
- Wählen Sie den richtigen CMM-Taster und das richtige Messverfahren aus
Das Messtastersystem ist die zentrale Komponente bei der Durchführung von Präzisionsmessungen. Eine falsche Abstimmung von Messtastern und Prüfverfahren führt selbst bei standardisierten Arbeitsabläufen zu einer unzureichenden Datengenauigkeit oder zu Oberflächenbeschädigungen.
Berührungsauslösende Messtaster: Geeignet für die routinemäßige Maßprüfung und die Überprüfung geometrischer Toleranzen. Ideal für starre mechanische Bauteile mit regelmäßiger Struktur und allgemeinen Toleranzanforderungen.
Rastersonden: Entwickelt für die Formprüfung und die Messung komplexer Oberflächen. Sie erfassen kontinuierliche Daten mit hoher Dichte, um vollständige Teilprofile zu rekonstruieren, und finden breite Anwendung bei der Prüfung von Formen und Bauteilen für die Luft- und Raumfahrt.
Optische Messsysteme: Mit berührungsloser Messung – ideal für winzige elektronische Bauteile sowie dünnwandige und empfindliche Werkstücke, die dem Druck der Messspitze nicht standhalten können.
Erfahren Sie mehr über die Meaxpert-CMM-Tastkopfsysteme und anwendungsspezifische Messlösungen.
- Beachten Sie die Standardregeln für die Bezugspunkteausrichtung
Eine falsche Auswahl der Bezugspunkte und eine fehlerhafte Koordinatenausrichtung sind die Hauptursachen für Abweichungen bei der Chargenmessung. Viele Bediener konzentrieren sich ausschließlich auf die numerischen Ergebnisse und lassen dabei den tatsächlichen Aufbau und die Funktionslogik der Bauteile außer Acht.
Einblicke von Experten aus der Praxis: Die meisten wiederkehrenden Probleme mit Inkonsistenzen bei Chargen sind eher auf eine nicht normgerechte Ausrichtung als auf Geräteausfälle zurückzuführen. Die Auswahl der Bezugspunkte und die Koordinatenkalibrierung müssen streng nach den technischen Zeichnungen und den GD&T-Grundsätzen erfolgen, und unnötige Koordinatentransformationen sollten vermieden werden, um systematische Fehler auszuschließen.
Passen Sie die Prüfstrategien stets an den tatsächlichen Betriebszustand des Bauteils an, um sicherzustellen, dass die Messdaten die Produktqualifikation und -tauglichkeit wirklich widerspiegeln.
- Führen Sie regelmäßige Kalibrierungen und Wartungsarbeiten an den Geräten durch
Alle Präzisionsmessgeräte weisen nach längerem Betrieb Leistungseinbußen auf. Ohne regelmäßige Wartung und Kalibrierung kommt es zu einer allmählichen Abweichung der Genauigkeit der Geräte, was versteckte Qualitätsrisiken für die Serienfertigung mit sich bringt.
Branchen-Benchmark: Viele Produktionsbetriebe führen im Rahmen ihrer Qualitätsmanagementverfahren jährliche Kalibrierungen durch, wobei das konkrete Intervall von den Nutzungsbedingungen der Geräte, den Betriebsbedingungen in den Werkstätten und den branchenspezifischen Compliance-Anforderungen (wie beispielsweise ISO 17025 sowie Normen für die Automobil- und Luftfahrtindustrie) abhängt.
Checkliste für die routinemäßige Wartung:
- Führen Sie regelmäßig eine professionelle Kalibrierung durch, um die Genauigkeit der Standardausrüstung wiederherzustellen.
- Überprüfen Sie regelmäßig den Verschleiß, die Verformung und den festen Sitz der Sonden
- Die Betriebsstabilität der Maschine überwachen und mechanische Störungen frühzeitig beheben
- Die Prüfsoftware aktualisieren und die Gültigkeit des Programms für neue Produktionschargen überprüfen
Entdecken Sie die Kalibrierdienstleistungen von Meaxpert für industrielle Messgeräte.
- Produktionsprozessverbesserungen auf der Grundlage von Prüfdaten
Moderne messtechnische Lösungen haben sich von der passiven Qualitätsprüfung nach der Produktion hin zur aktiven Prozessoptimierung weiterentwickelt. Führende Hersteller nutzen die Prüfdaten in vollem Umfang, um Ausschussquoten zu senken und die Produktionsqualität zu stabilisieren.
Die Analyse von Langzeit-Maßdaten hilft den Teams dabei, wiederkehrende Bearbeitungsfehler zu erkennen, instabile Prozessschritte zu identifizieren und Werkzeugparameter sowie Bearbeitungsverfahren gezielt anzupassen. Diese datengestützte Optimierung verbessert effektiv die Produktionskonsistenz und senkt die Fertigungskosten.
- Wählen Sie die für Ihre Inspektionsszenarien geeigneten Geräte aus
Hochwertige, teure Messgeräte führen nicht automatisch zu besseren Prüfergebnissen. Die optimale messtechnische Lösung muss auf die tatsächlichen Genauigkeitsanforderungen, die Bauteilgrößen und die Produktionshäufigkeit abgestimmt sein.
Das blinde Streben nach High-End-Geräten für konventionelle Teile führt zu unnötigen Kosten, während der Einsatz von Geräten mit geringer Präzision für Bauteile mit engen Toleranzen zu unbrauchbaren Messdaten führt.
Auswahlkriterien für die Kernausstattung:
- Genauigkeitsbereich: Erfüllt die Toleranzanforderungen an Kernbauteile
- Anpassungsfähigkeit der Teile: Anpassung von Hub und Bauweise der Anlage an die Werkstückabmessungen
- Anwendungsszenario: Geeignet für die präzise Detektion im Labor oder die Online-Chargenprüfung
- Softwarefunktionen: Unterstützung von CAD-Programmierung, automatischer Prüfung und Datenanalyse
Entdecken Sie die Bildverarbeitungssysteme und CMM-Lösungen von Meaxpert für industrielle Prüfanwendungen.
Schlussfolgerung
Zuverlässige Präzisionsmessungen sind das Ergebnis einer systematischen Kombination aus standardisierten Arbeitsabläufen, kontrollierten Umgebungsbedingungen, fachlicher Praxiserfahrung und einer sinnvollen Abstimmung der Ausrüstung. Die meisten Messfehler in der Industrie sind eher auf nicht standardisierte Prozesse als auf Hardware-Einschränkungen zurückzuführen.
Durch die Umsetzung der oben genannten acht Best Practices können Fertigungsteams die Messergebnisse effektiv stabilisieren, die Wiederholbarkeit der Prüfungen verbessern und eine solide Grundlage für eine qualitativ hochwertige Produktion schaffen.
Bei Meaxpert bieten wir praktische und kostengünstige Messtechniklösungen, die speziell auf kleine und mittelständische Fertigungsunternehmen zugeschnitten sind. Unsere Lösungen richten sich insbesondere an Hersteller, die zuverlässige Messtechnik ohne unnötige Komplexität oder übermäßige Investitionen suchen.
Konsistente Messungen sind die Grundlage für eine konsistente Fertigung.
Häufig gestellte Fragen (FAQ)
Welche Temperatur sollte in einem Messraum für Koordinatenmessgeräte herrschen?
Gemäß den Normen der ISO 1 für industrielle Messtechnik werden präzise Maßmessungen auf eine konstante Temperatur von 20 °C (68 °F) bezogen. Die Aufrechterhaltung konstanter Temperaturbedingungen ist wichtiger als das Anstreben eines exakten einzelnen Temperaturwerts, da Schwankungen die Hauptursache für thermisch bedingte Messabweichungen sind.
Wie oft sollte ein Koordinatenmessgerät kalibriert werden?
Die meisten industriellen Fertigungsanlagen halten sich an den Standard einer jährlichen professionellen Vollkalibrierung, ergänzt durch monatliche Routineprüfungen der Leistungsfähigkeit und eine Überprüfung der Messsonden. Bei Produktionsprüfungen mit hoher Frequenz sind vierteljährliche Stichprobenkontrollen erforderlich, um eine stabile Genauigkeit zu gewährleisten.
Was sind die häufigsten Ursachen für uneinheitliche Messergebnisse?
Zu den Hauptursachen zählen schwankende Umgebungstemperaturen und Vibrationen, eine unsachgemäße Werkstückspannung und -vorbehandlung, die Wahl eines ungeeigneten Messtasters, eine unzureichende Anzahl von Messpunkten sowie eine überfällige Kalibrierung der Geräte.
Bietet ein teureres Koordinatenmessgerät eine höhere Genauigkeit?
Nicht unbedingt. Die richtige Abstimmung der Messgeräte ist wichtiger als hohe technische Spezifikationen. Ein ordnungsgemäß konfiguriertes Messgerät der Mittelklasse mit standardisierten Arbeitsabläufen liefert zuverlässigere Ergebnisse als überdimensionierte Geräte, die mit nicht standardisierten Verfahren eingesetzt werden.
Wie viele Messpunkte sollte ein Koordinatenmessgerät verwenden?
Die Anzahl der Messpunkte hängt von der Geometrie des Bauteils, den Toleranzwerten und den Prüfzwecken ab. Einfache, regelmäßige geometrische Merkmale erfordern weniger Punkte, während komplexe gekrümmte Oberflächen und Schlüsselkomponenten mit engen Toleranzen eine dichtere Abtastung erfordern, um die tatsächlichen Maßmerkmale wiederzugeben.
Was ist der Unterschied zwischen Berührungsmesstastern und Abtastmesstastern?
Berührende Messtaster erfassen diskrete Einzelpunktdaten und eignen sich für herkömmliche Maß- und Toleranzprüfungen. Abtastende Messtaster erfassen kontinuierliche Oberflächendaten mit hoher Dichte und sind ideal für die Formprüfung und die Erkennung komplexer geometrischer Merkmale.
Können optische Messsysteme ein Koordinatenmessgerät ersetzen?
Nein. Optische, berührungslose Systeme eignen sich hervorragend für die Prüfung winziger, dünner und empfindlicher Werkstücke, die keinem Anpressdruck standhalten können. Für die hochpräzise, hochsteife Maßprüfung von Bauteilen mit strengen Toleranzanforderungen sind berührende Koordinatenmessgeräte jedoch nach wie vor die bevorzugte Lösung.
Wie kann ich die Wiederholgenauigkeit von CMM-Messungen verbessern?
Um die Wiederholgenauigkeit von Koordinatenmessgeräten (CMM) zu verbessern, müssen stabile Umgebungsbedingungen gewährleistet, die Verfahren zur Werkstückaufspannung standardisiert, anwendungsgerechte CMM-Taster ausgewählt, Prüfprogramme und Stichprobenstrategien optimiert sowie eine konsequente routinemäßige Kalibrierung und Wartung der Geräte durchgeführt werden.
Holen Sie sich professionelle Unterstützung im Bereich Messtechnik von Meaxpert
Ganz gleich, ob Sie einen bestehenden Prüfprozess modernisieren oder sich zum ersten Mal mit einer Koordinatenmessmaschine (CMM) oder einem Bildverarbeitungssystem befassen – unser Ingenieurteam hilft Ihnen gerne dabei, die richtige Lösung für Ihre Anwendung zu finden.
Wir bieten zuverlässige Koordinatenmessgeräte, Bildverarbeitungssysteme, maßgeschneiderte Prüfstrategien und Kalibrierungsdienstleistungen aus einer Hand, um kleinen und mittleren Fertigungsunternehmen dabei zu helfen, die Prüfgenauigkeit zu stabilisieren, die Betriebskosten zu senken und die Fertigungsqualität zu verbessern.
Wenden Sie sich noch heute an unsere Experten um Ihre individuellen Anforderungen an die Maßprüfung zu besprechen.