











Uitgegeven door Meaxpert | Oplossingen voor precisiemetrologie
Geschreven door: Meaxpert-team voor meettechniek | Beoordeeld door: Afdeling Toepassingstechniek
Leestijd: 8 minuten | Laatst bijgewerkt: juli 2026 | Categorieën: Tips voor metingen, precisiemetrologie, CMM, maatcontrole
Korte samenvatting
Om schommelende meetwaarden te elimineren en herhaalbare, nauwkeurige inspectieresultaten te verkrijgen, kunnen fabrikanten zich richten op acht essentiële best practices. Deze belangrijke stappen zorgen voor een stabiele meetnauwkeurigheid, verminderen vermijdbare fouten en maximaliseren de waarde van uw meetapparatuur:
- Zorg voor een stabiele temperatuur en een trillingsvrije inspectieomgeving
- Voer vóór de detectie een volledige, gestandaardiseerde voorbehandeling van het werkstuk uit
- Pas inspectiestrategieën op maat toe voor verschillende onderdeelgeometrieën
- Kies geschikte sondes en meetmethoden voor de betreffende toepassingsscenario’s
- Houd je aan de standaardprincipes voor het uitlijnen van referentiepunten en GD&T
- Zorg ervoor dat u de apparatuur regelmatig kalibreert en het routineonderhoud uitvoert
- Gebruik inspectiegegevens om productieprocessen te optimaliseren
- Kies meetapparatuur die aansluit bij de daadwerkelijke productie-eisen
Waarom krijgen twee operators die precies hetzelfde onderdeel meten vaak verschillende resultaten op dezelfde coördinatenmeetmachine (CMM)? In de meeste gevallen ligt de oorzaak niet bij de machine zelf. De werkelijke afwijkingen zijn meestal te wijten aan ongeregelde omgevingsomstandigheden, ondoelmatige inspectiestrategieën en afwijkende werkwijzen van de operators.
Nauwkeurige maatmetingen zijn zeer gevoelig voor kleine operationele en omgevingsfactoren. Zelfs hoogwaardige industriële meetapparatuur kan slechte werkwijzen in de praktijk niet compenseren, wat leidt tot inconsistente gegevens, verspilling van materialen en een wisselende productkwaliteit.
In deze gids delen we acht in de praktijk beproefde meettips die productie-ingenieurs helpen de meetnauwkeurigheid te stabiliseren, meetfouten tot een minimum te beperken en betrouwbare, herhaalbare inspectieresultaten te behalen voor toepassingen in de lucht- en ruimtevaart, de automobielindustrie, de elektronica en de matrijzenbouw.
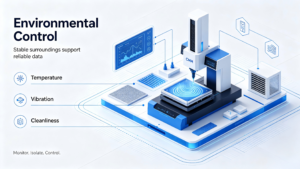
- Beheer uw inspectieomgeving
Onstabiele omgevingsomstandigheden zijn de meest voorkomende oorzaak van afwijkingen in meetresultaten bij precisie-inspecties. Temperatuurschommelingen, trillingen in de werkplaats, stof en vochtigheid hebben een directe invloed op de werking van de CMM en de toestand van het werkstuk, met name bij onderdelen met nauwe toleranties waarvoor precisie op micronniveau vereist is.
Referentie volgens de industriestandaard: Volgens ISO 1, waarin de standaardreferentietemperatuur voor dimensionale metingen wordt vastgelegd, worden precisiemetingen gerelateerd aan 20 °C (68 °F).
Zelfs kleine temperatuurschommelingen kunnen meetbare thermische uitzetting of krimp veroorzaken bij metalen werkstukken, wat leidt tot onbetrouwbare meetresultaten. Veel productieteams geven prioriteit aan het vernieuwen van apparatuur, maar negeren de optimalisatie van de omgeving. In de praktijk levert het stabiliseren van de inspectieomgeving vaak duidelijkere verbeteringen in de nauwkeurigheid op dan het vernieuwen van de hardware.
Beste praktijken:
- Zorg ervoor dat de temperatuur in het laboratorium constant op 20 °C blijft, met zo min mogelijk schommelingen
- Plaats CMM-systemen uit de buurt van direct zonlicht, luchtuitlaten en warmtebronnen
- Zorg ervoor dat inspectiezones worden afgeschermd van trillingen veroorzakende productieapparatuur
- Houd de inspectieruimte schoon en stofarm om verontreiniging van het oppervlak te voorkomen
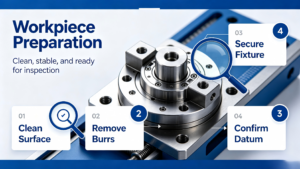
- Bereid het werkstuk voor op de meting
Veelgemaakte fout: Operators inspecteren werkstukken vaak direct na de bewerking. Pas bewerkte onderdelen bevatten restwarmte, spanen, olievlekken en bramen op het oppervlak — factoren die allemaal tot onjuiste referentiepunten leiden en de resultaten van de maatinspectie vertekenen.
Uit de praktijk blijkt dat een onvolledige voorbereiding van het werkstuk vaak wordt aangemerkt als een belangrijke oorzaak van inconsistente meetresultaten. Minuscule verontreinigingen op referentieoppervlakken beïnvloeden de positionering van het referentiepunt, terwijl temperatuurverschillen tussen de onderdelen en de inspectieruimte meetfouten veroorzaken die verband houden met thermische uitzetting.
Belangrijke voorbereidingsstappen:
- Reinig de oppervlakken van de werkstukken grondig om olie, stof en snijresten te verwijderen
- Zorg ervoor dat er voldoende tijd is om de temperatuur te laten stabiliseren tot de normale kamertemperatuur
- Zet werkstukken vast met professionele opspanningen om verschuiving tijdens de detectie te voorkomen
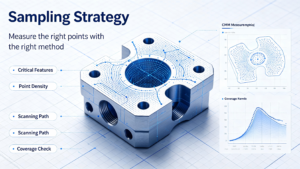
- Gebruik een op maat gemaakte inspectiestrategie op basis van de geometrie van het onderdeel
Een universeel inspectiesjabloon kan zich niet aan alle soorten componenten aanpassen. Het toepassen van vaste steekproef- en scanlogica op uiteenlopende geometrieën is een belangrijke oorzaak van onnauwkeurige of inefficiënte inspecties.
Tip van een expert: Voor reguliere vlakke elementen zijn gelijkmatig verdeelde meetpunten nodig, terwijl cilindrische gaten en lagerboringen een dichtere bemonstering vereisen om de werkelijke geometrische afmetingen te kunnen weergeven. Complexe vrije-vormoppervlakken en gebogen profielen vereisen continue scanstrategieën in plaats van sporadische detectie op basis van afzonderlijke punten.
Bij standaard CMM-inspecties vereist de bemonsteringsomvang een nauwkeurig evenwicht. Bij een onvoldoende aantal meetpunten blijven kleine geometrische afwijkingen onopgemerkt, terwijl een te groot aantal meetpunten de efficiëntie van de partijinspectie aanzienlijk vermindert. Een wetenschappelijke strategie houdt uitgebreid rekening met de tolerantieniveaus van de onderdelen, de structurele kenmerken en het productievolume.
- Kies de juiste CMM-taster en meetmethode
Het meetsysteem vormt de kern van het uitvoeringsproces bij precisiemetingen. Als de meetkoppen en inspectiemethoden niet op elkaar zijn afgestemd, leidt dit tot onvoldoende nauwkeurigheid van de gegevens of tot beschadiging van het oppervlak, zelfs bij gestandaardiseerde werkprocedures.
Touch-Trigger-tasters: Geschikt voor routinematige maatcontrole en het vaststellen van geometrische toleranties. Ideaal voor stijve mechanische onderdelen met een regelmatige structuur en algemene tolerantie-eisen.
Scansondes: Ontworpen voor vorminspectie en het meten van complexe oppervlakken. Ze verzamelen continue gegevens met een hoge dichtheid om volledige profielen van onderdelen te reconstrueren, en worden op grote schaal gebruikt bij de inspectie van matrijzen en onderdelen voor de lucht- en ruimtevaart.
Optische meetsystemen: Maakt gebruik van contactloze detectie, ideaal voor minuscule elektronische componenten, dunwandige en breekbare werkstukken die niet tegen de druk van een meetkop kunnen.
Lees meer over de Meaxpert CMM-tastsystemen en toepassingsspecifieke meetoplossingen.
- Houd u aan de standaardregels voor de uitlijning van referentiepunten
Een onjuiste keuze van het referentiepunt en een onjuiste uitlijning van de coördinaten zijn de belangrijkste oorzaken van afwijkingen bij batchmetingen. Veel operators richten zich uitsluitend op de numerieke resultaten en houden geen rekening met de daadwerkelijke montage en functionele logica van de componenten.
Inzicht van een expert uit de praktijk: De meeste terugkerende problemen met inconsistenties tussen batches zijn het gevolg van afwijkingen van de standaarduitlijning en niet van defecte apparatuur. Bij de keuze van referentiepunten en de kalibratie van coördinaten moet strikt worden voldaan aan de technische tekeningen en de GD&T-principes, en moeten onnodige coördinatentransformaties worden vermeden om systematische fouten te voorkomen.
Stem inspectiestrategieën altijd af op de daadwerkelijke gebruiksstatus van het onderdeel, zodat de meetgegevens een getrouw beeld geven van de geschiktheid en bruikbaarheid van het product.
- Zorg voor regelmatige kalibratie en onderhoud van de apparatuur
Alle precisie-meetapparatuur vertoont na langdurig gebruik prestatieverlies. Zonder regelmatig onderhoud en kalibratie zal de nauwkeurigheid van de apparatuur geleidelijk afnemen, wat verborgen kwaliteitsrisico’s met zich meebrengt voor de massaproductie.
Branchebenchmark: Veel productiefaciliteiten voeren jaarlijks een kalibratie uit als onderdeel van hun kwaliteitsbeheerprocedures, hoewel de precieze frequentie afhankelijk is van de gebruiksomstandigheden van de apparatuur, de omstandigheden in de werkplaats en branchespecifieke nalevingsvereisten (zoals ISO 17025, normen voor de automobielindustrie en de lucht- en ruimtevaart).
Checklist voor routineonderhoud:
- Voer een periodieke professionele kalibratie uit om de nauwkeurigheid van de standaardapparatuur te herstellen
- Controleer regelmatig of de sonde versleten of vervormd is en of de aansluitingen goed vastzitten
- De bedrijfssstabiliteit van de machine bewaken en mechanische afwijkingen tijdig verhelpen
- Werk de inspectiesoftware bij en controleer of het programma geschikt is voor nieuwe productiebatches
Ontdek de kalibratiediensten van Meaxpert voor industriële meetapparatuur.
- Zet inspectiegegevens om in verbeteringen van het productieproces
Moderne meetoplossingen hebben zich ontwikkeld van passieve kwaliteitscontroles na de productie tot actieve procesoptimalisatie. Toonaangevende fabrikanten maken optimaal gebruik van inspectiegegevens om het percentage afkeur te verminderen en de productiekwaliteit te stabiliseren.
Door maatgegevens op lange termijn te analyseren, kunnen teams terugkerende bewerkingsfouten opsporen, onstabiele schakels in het productieproces identificeren en de gereedschapsparameters en bewerkingstechnieken doelgericht aanpassen. Deze datagestuurde optimalisatie zorgt voor een effectieve verbetering van de productieconsistentie en een verlaging van de productiekosten.
- Kies apparatuur die is afgestemd op uw inspectiesituaties
Hoogwaardige, dure meetapparatuur staat niet gelijk aan betere inspectieresultaten. De optimale meetoplossing moet aansluiten bij de daadwerkelijke nauwkeurigheidseisen, de afmetingen van de onderdelen en de productiefrequenties.
Het blindelings nastreven van hoogwaardige apparatuur voor conventionele onderdelen leidt tot verspilling van kosten, terwijl het gebruik van apparatuur met een lage nauwkeurigheid voor onderdelen met nauwe toleranties resulteert in onbruikelijke detectiegegevens.
Selectiecriteria voor kernapparatuur:
- Nauwkeurigheidsbereik: Voldoet aan de tolerantie-eisen voor essentiële productieonderdelen
- Aanpasbaarheid van onderdelen: stem de slag en de constructie van de machine af op de afmetingen van het werkstuk
- Toepassingsscenario: Geschikt voor nauwkeurige detectie in het laboratorium of online batchcontrole
- Softwarefuncties: Ondersteuning van CAD-programmering, automatische inspectie en gegevensanalyse
Ontdek de visuele meetsystemen en CMM-oplossingen van Meaxpert voor industriële inspectietoepassingen.
Conclusie
Betrouwbare precisiemetingen zijn het resultaat van een systematische combinatie van gestandaardiseerde werkprocessen, gecontroleerde omgevingen, professionele praktijkervaring en een passende afstemming van de apparatuur. De meeste meetfouten in de industrie zijn het gevolg van niet-gestandaardiseerde processen en niet zozeer van beperkingen van de hardware.
Door de bovenstaande acht best practices toe te passen, kunnen productieteams meetresultaten effectief stabiliseren, de herhaalbaarheid van inspecties verbeteren en een solide basis leggen voor een hoogwaardige productie.
Bij Meaxpert leveren we praktische, kosteneffectieve meetoplossingen die speciaal zijn afgestemd op kleine en middelgrote productiebedrijven. Onze oplossingen zijn speciaal ontworpen voor productiebedrijven die op zoek zijn naar betrouwbare meetprestaties zonder onnodige complexiteit of buitensporige investeringen.
Consistente metingen vormen de basis voor een consistente productie.
Veelgestelde vragen (FAQ)
Welke temperatuur moet er in een CMM-meetruimte heersen?
Volgens de ISO 1-normen voor industriële metrologie worden nauwkeurige maatmetingen gerelateerd aan een stabiele temperatuur van 20 °C (68 °F). Het handhaven van constante temperatuuromstandigheden is belangrijker dan het nastreven van een exacte, vaste temperatuurwaarde, aangezien schommelingen de belangrijkste oorzaak zijn van thermisch gerelateerde meetafwijkingen.
Hoe vaak moet een CMM worden gekalibreerd?
De meeste industriële productiefaciliteiten hanteren een norm waarbij jaarlijks een volledige professionele kalibratie plaatsvindt, in combinatie met maandelijkse routinecontroles van de prestaties en inspecties van de meetprobes. Bij productiecontroles met een hoge frequentie zijn driemaandelijkse steekproeven nodig om een stabiele nauwkeurigheid te waarborgen.
Wat zijn de meest voorkomende oorzaken van inconsistente meetresultaten?
Tot de belangrijkste oorzaken behoren schommelingen in de omgevingstemperatuur en trillingen, onjuiste bevestiging en voorbehandeling van het werkstuk, een verkeerde keuze van de meetkop, onvoldoende meetpunten en achterstallige kalibratie van de apparatuur.
Levert een duurdere CMM een hogere nauwkeurigheid op?
Niet per se. Het afstemmen van de apparatuur op de specifieke toepassing is belangrijker dan hoge specificaties. Een goed geconfigureerde CMM uit het middensegment met gestandaardiseerde werkprocessen levert betrouwbaardere resultaten op dan overgedimensioneerde apparatuur die volgens niet-gestandaardiseerde werkwijzen wordt gebruikt.
Hoeveel meetpunten moet een CMM gebruiken?
Het aantal meetpunten hangt af van de geometrie van het onderdeel, de tolerantieniveaus en het doel van de inspectie. Voor eenvoudige, regelmatige geometrische kenmerken zijn minder meetpunten nodig, terwijl complexe gebogen oppervlakken en cruciale onderdelen met nauwe toleranties een dichtere bemonstering vereisen om de werkelijke maatkenmerken nauwkeurig weer te geven.
Wat is het verschil tussen aanraaktrigger-tasters en scantasters?
Aanraak-tasters verzamelen afzonderlijke gegevens van één punt en zijn geschikt voor conventionele maat- en tolerantiecontroles. Scantasters registreren continue oppervlaktegegevens met een hoge dichtheid en zijn ideaal voor vormcontrole en het opsporen van complexe geometrische kenmerken.
Kunnen optische meetsystemen een CMM vervangen?
Nee. Optische, contactloze systemen blinken uit in het inspecteren van kleine, dunne en kwetsbare werkstukken die niet tegen contactdruk kunnen. Contact-CMM’s blijven echter de voorkeursoplossing voor het met hoge precisie en grote stijfheid controleren van de afmetingen van onderdelen met strenge tolerantie-eisen.
Hoe kan ik de herhaalbaarheid van CMM-metingen verbeteren?
Om de herhaalbaarheid van CMM-metingen te verbeteren, is het noodzakelijk om stabiele omgevingsomstandigheden te waarborgen, de bevestigingsmethoden voor werkstukken te standaardiseren, CMM-tasters te kiezen die geschikt zijn voor de betreffende toepassing, inspectieprogramma’s en steekproefstrategieën te optimaliseren en te zorgen voor een consistente, routinematige kalibratie en onderhoud van de apparatuur.
Krijg professionele ondersteuning op het gebied van metrologie van Meaxpert
Of u nu een bestaand inspectieproces wilt moderniseren of uw eerste CMM of visuele meetsysteem aan het evalueren bent, ons team van ingenieurs kan u helpen de juiste oplossing voor uw toepassing te vinden.
Wij leveren betrouwbare CMM-systemen, visuele meetapparatuur, op maat gemaakte inspectiestrategieën en allesomvattende kalibratiediensten om kleine en middelgrote fabrikanten te helpen de inspectienauwkeurigheid te stabiliseren, de bedrijfskosten te verlagen en de productiekwaliteit te verbeteren.
Neem vandaag nog contact op met onze experts om uw specifieke eisen op het gebied van maatinspectie te bespreken.