











Издано компанией MEAXPERT | Экономичные решения для точных измерений
Введение: Точные измерения миниатюрных компонентов для оптической связи
По мере развития технологий оптической связи оптические приемопередатчики, фотонные устройства и другие высокоплотные компоненты систем связи становятся всё более компактными и интегрированными. Эта тенденция предъявляет строгие требования к точности размеров и стабильности изготовления внутренних микроструктур.
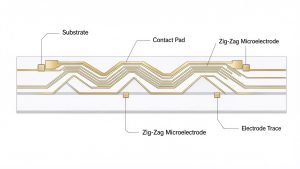
Эти микроэлектродные структуры могут содержать тонкие проводящие дорожки, расположенные зигзагообразно, что позволяет создавать сложные геометрические формы на ограниченной площади.
Даже незначительные отклонения в ширине линий, межлинейном расстоянии или размерах зазоров могут негативно повлиять на рабочие характеристики и надежность устройства. Для производителей задача не ограничивается лишь получением изображений высокого разрешения. Она также включает в себя эффективный и стабильный контроль большого количества микроскопических элементов в условиях производственной среды.
Системы визуального измерения (VMM) обеспечивают практичный бесконтактный подход к измерению размеров этих мелких геометрических элементов. Благодаря оптимизированным оптическим конфигурациям, надежной обработке изображений и автоматизированным процедурам измерения визуальное измерение помогает производителям оптимизировать процесс проверки микроэлектродов и стабилизировать контроль качества.
- Основные проблемы, связанные с измерением характеристик микроэлектродов для оптической связи
Микроэлектроды зигзагообразной формы сочетают в себе сверхтонкие дорожки, сложные геометрические конфигурации и большое количество точек измерения. Основные проблемы, возникающие при их контроле, можно разделить на три основные категории:
1.1 Распознавание мелких деталей
Контуры микроэлектродов значительно меньше, чем элементы, изготовленные традиционными методами механической обработки. Для измерения ширины их линий, расстояния между ними и узких зазоров требуется достаточное разрешение изображения и надежное распознавание краев.
Отражающие металлические тонкопленочные поверхности могут создавать сложности при съемке. Поверхностные блики, неравномерное освещение и нестабильный контраст могут затруднять распознавание истинных границ объектов на фоне.
Эффективная измерительная система должна обеспечивать:
- Достаточное оптическое увеличение и разрешение для отображения мелких геометрических деталей
- Регулируемая подсветка для повышения контрастности краев
- Стабильная съемка изображений и распознавание краев
- Стабильные показания ширины линии, межлинейного интервала и размеров зазора
Оптическую систему необходимо подбирать с учетом материала, качества поверхности, размеров элементов и заданных допусков.
1.2 Сложные геометрические узоры
В отличие от отдельных отверстий или простых прямоугольных элементов, зигзагообразные микроэлектроды состоят из соединенных между собой отрезков линий, острых углов и узких зазоров. Многочисленные элементы плотно сгруппированы в пределах одного поля зрения, что позволяет получить десятки или сотни точек измерения на каждой заготовке.
При традиционном ручном контроле операторам приходится поочередно находить и выбирать каждую деталь. Неоднократное позиционирование и выбор точек увеличивают продолжительность цикла и приводят к появлению отклонений, зависящих от оператора. Поэтому для надежных рабочих процессов контроля необходимы автоматическое распознавание деталей, единая система координат и поддержка пакетных измерений.
1.3 Измерение высокой плотности
Контроль микроэлектродов осуществляется на нескольких этапах производства: проверка поступающих подложек, контроль качества в процессе производства и окончательная проверка готовой продукции. По мере роста объемов производства общее количество точек измерения стремительно увеличивается.
Когда каждая точка требует ручного запуска, контроль качества быстро становится «узким местом» в производственном процессе. Производителям требуются измерительные решения, которые обеспечивают баланс между точностью, полнотой охвата и производительностью, одновременно сокращая объем повторяющейся ручной работы.
- Как координатно-измерительные машины улучшают контроль качества микроэлектродов

Машины визуального измерения (VMM) используют оптическую съемку и обработку изображений для регистрации видимых геометрических характеристик без физического контакта с заготовкой. При контроле микроэлектродов правильно настроенная машина VMM определяет количественные значения двумерных геометрических характеристик, в том числе:
- Ширина линии:Ширина отдельных проводящих дорожек
- Межстрочный интервал:Расстояние между соседними дорожками электродов
- Размеры зазоров:Небольшие зазоры между соседними элементами
- Шаг и расстояние между элементами решетки:Закономерность повторяющихся структур
- Геометрическое позиционирование:Относительное расположение выбранных элементов
Автоматизированное визуальное измерение позволяет сократить количество повторяющихся операций по позиционированию и ручного ввода данных. Для данного применения решающее значение имеют четыре технических компонента:
2.1 Оптическая визуализация с высоким увеличением
Согласованная оптическая система имеет основополагающее значение для разрешения мелких границ электродов и фиксации геометрических деталей, необходимых для оценки размеров.
В случае микроэлектродных структур зигзагообразной формы точность измерения ширины линии зависит от способности системы распознавать как прямые края, так и переходы границ в местах поворотов. Поэтому стабильное распознавание краев имеет решающее значение для получения согласованных результатов измерения размеров на разных участках одной и той же проводящей дорожки.
В зависимости от размеров заготовки и допусков производители подбирают для своих задач подходящее увеличение, аппаратное обеспечение камеры и оптическое разрешение.
Важно отметить, что само по себе увеличение не гарантирует точности. Решающую роль играют оптическое разрешение, качество изображения, калибровка системы, стабильность распознавания краев и условия эксплуатации.
2.2 Гибкая система освещения для металлических тонкопленочных поверхностей
Освещение напрямую влияет на контрастность изображения и надежность распознавания краев.
В случае тонких отражающих металлических пленок коаксиальное освещение может способствовать повышению контрастности изображения за счет направления света вдоль оптической оси. Контурное освещение может улучшить различимость границ деталей в зависимости от геометрии заготовки и характеристик поверхности.
При наличии соответствующего оборудования сочетание различных режимов освещения позволяет инженерам настраивать условия съемки с учетом конкретных характеристик поверхности и краев. Цель заключается в получении четких и однородных границ элементов для обеспечения повторяемости измерений размеров.
2.3 Автоматическая фокусировка и привязка к системе координат
При измерении десятков характеристик, распределенных по всей матрице микроэлектродов, чрезвычайно важно обеспечить стабильное позиционирование.
Для построения системы координат заготовки можно использовать подходящие геометрические ориентиры, которые служат единым эталоном для всех измеряемых элементов и последующих циклов измерения. Автоматическая фокусировка помогает сохранять четкость изображения при сборе данных измерений в различных точках расположения элементов, в зависимости от конфигурации станка.
Эти функции позволяют сократить необходимость в многократном ручном позиционировании и создают структурированный, воспроизводимый рабочий процесс измерения.
2.4 Автоматическое объединение точек измерения для контроля с высокой плотностью точек
Одной из основных сложностей при контроле с использованием микроэлектродов является большое количество точек измерения, распределенных по плотным геометрическим узорам. Поскольку каждую точку необходимо выбирать и измерять отдельно, процесс контроля может занять много времени, особенно в случае заготовок, содержащих сотни или тысячи таких точек.
Автоматическое объединение точек измерения обеспечивает более эффективный подход за счет объединения подходящих точек измерения в одну операцию пакетного измерения. Вместо того чтобы обрабатывать каждую точку по отдельности, операторы могут упростить рабочий процесс измерения и сократить количество повторяющихся программных операций.
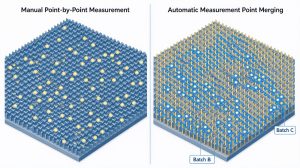
В случае микроэлектродных структур с большим количеством близко расположенных элементов данная возможность может значительно повысить эффективность контроля при сохранении единообразной процедуры измерения, при условии, что программное обеспечение для измерений поддерживает необходимые функции распознавания элементов и объединения точек.
- Типичный рабочий процесс измерения оптических характеристик микроэлектродов
Эта оптимизированная процедура повышает воспроизводимость результатов и упрощает их оценку.
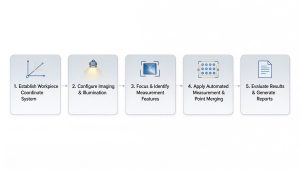
Шаг 1: Установка системы координат заготовки
Установите подложку с микроэлектродами на столик, определите подходящие геометрические ориентиры и задайте систему координат заготовки в качестве стабильной отправной точки для всех последующих измерений.
Шаг 2: Настройка системы визуализации и освещения
Выберите увеличение и настройки камеры, соответствующие размерам трассировки. Отрегулируйте освещение так, чтобы обеспечить четкий контраст между металлическими элементами и подложкой. Для отражающих поверхностей протестируйте коаксиальное и контурное освещение, чтобы определить оптимальные настройки съемки.
Шаг 3: Определение и выделение характеристик измерения
Включите автофокусировку, если такая функция доступна. Ориентируйтесь на необходимые геометрические элементы: ширину отдельных линий электродов, расстояния между дорожками, локальные зазоры на изгибах зигзагообразной трассы, шаг рисунка и взаиморасположение элементов. Надежная идентификация элементов является основой достоверных данных о размерах.
Шаг 4: Применение автоматизированных измерений и объединение точек измерения
Создавайте программы измерения целевых элементов. Если это позволяет программное обеспечение, используйте функцию автоматического объединения точек измерения для группировки подходящих точек в пределах одного поля зрения. Это сокращает количество повторяющихся ручных операций и упрощает контроль плотно расположенных элементов.
Шаг 5: Анализ результатов и формирование отчетов
Сравните измеренные размеры с допусками, указанными в чертеже. Экспортируйте отчеты о проверке с полными данными о размерах, что позволит инженерам по качеству выявлять отклонения и оценивать стабильность производства. Эти данные могут помочь в устранении неисправностей в процессе производства при появлении повторяющихся отклонений в размерах.
- Основные преимущества автоматизированных визуальных измерений при производстве микроэлектродов
Автоматизированная оптическая визуализация, запрограммированные алгоритмы измерения и пакетная оценка характеристик обеспечивают ощутимые эксплуатационные преимущества для производителей прецизионной техники.
4.1 Повышение эффективности инспектирования
Автоматизированные процедуры измерения позволяют сократить количество повторяющихся действий оператора за счет обработки нескольких точек измерения в рамках заранее заданной программы. В случае микроэлектродных структур, имеющих сотни или тысячи точек измерения, это может существенно сократить время проверки и повысить производительность измерений.
В приведенном примере из промышленной практики оптимизированная измерительная установка с системой машинного зрения продемонстрировала, что при правильно настроенной программе и конфигурации задача измерения по тысяче точек может быть выполнена за считанные минуты, а не часы. Фактическое время цикла зависит от геометрии заготовки, стратегии измерения, условий съемки, производительности программного обеспечения и общего количества измерительных характеристик. Данные представляют собой ориентировочные показатели для конкретного применения, а не универсальную гарантию производительности для всех систем.
4.2 Более согласованные процедуры измерения
При ручном контроле определение границ и выбор точек измерения зависят от субъективного суждения оператора. Автоматизированные программы стандартизируют систему координат, определения элементов и процедуры измерения, что позволяет снизить влияние фактора оператора и повысить согласованность результатов между партиями продукции.
4.3 Более быстрое выявление отклонений в производстве
Постоянный контроль размеров обеспечивает получение достоверных данных о ключевых параметрах микроэлектродов, включая ширину линии, межлинейное расстояние и размеры локальных зазоров. Сравнивая результаты по различным производственным партиям, инженеры на раннем этапе выявляют тенденции в изменении размеров и аномальные отклонения. Это способствует выявлению первопричин потенциальных производственных проблем, включая несоответствия в размерах и отклонения в структуре рисунка.
4.4 Улучшение поддержки контроля качества на производстве
Благодаря эффективному измерению множества параметров автоматизированный визуальный контроль подходит для использования на различных этапах контроля качества производства:
- Контроль входящих подложек с рисунком
- Проверка размеров в процессе производства
- Заключительный контроль микроэлектродов
- Сравнительная оценка между партиями
- Мониторинг процессов и анализ тенденций на основе данных о размерах
Сокращая объем рутинных контрольных операций и обеспечивая доступ к достоверным данным о размерах, системы VMM способствуют укреплению сквозного контроля качества.
- Как выбрать машину для визуального контроля при проверке микроэлектродов
Выбор подходящего VMM требует более тщательной оценки, чем простое сравнение номинальных показателей точности или увеличения. Производителям следует оценить требования, характерные именно для их микроэлектродов.
5.1 Оптическое разрешение и измерительные возможности
Оптическая система должна надежно различать мельчайшие детали, подлежащие контролю.
Основные критерии оценки:
- Минимальная ширина линии электрода
- Минимальный измеримый зазор
- Требуемый допуск на размеры
- Разрешение камеры и оптическая конфигурация
- Стабильность обнаружения краев в реальных условиях поверхности
Необходимое оптическое разрешение следует оценивать с учетом размера наименьшего элемента и допуска на размеры, а не исходя исключительно из величины увеличения. Более высокое увеличение не всегда гарантирует более высокую точность измерений.
Настоятельно рекомендуется провести пробные измерения с использованием репрезентативных образцов для подтверждения соответствия требованиям к допускам.
5.2 Адаптация к освещению
Различные металлические пленки, материалы подложки и виды поверхности требуют индивидуальных схем освещения. Выбранная система должна обеспечивать гибкие возможности освещения для оптимизации контрастности и распознавания деталей конкретной заготовки.
5.3 Автоматизация программного обеспечения и эффективность измерений
В случае микроэлектродов с плотным расположением повторяющихся геометрических элементов функциональные возможности программного обеспечения в значительной степени определяют общую производительность. Уделите приоритетное внимание следующим функциям:
- Построение системы координат
- Автоматическая фокусировка
- Распознавание геометрических признаков
- Пакетное измерение
- Автоматическое объединение точек измерения
- Сохранение и повторное использование программ
- Создание индивидуальных отчетов о проверке
Оцените эти функции с учетом сложности и количества элементов в вашей задаче контроля.
5.4 Повторяемость и валидация измерений
Постоянство результатов измерений имеет решающее значение, когда мониторинг производства основывается на данных о размерах. Проверяйте повторяемость измерений с помощью репрезентативных заготовок, фиксированных программ измерения и стабильных условий окружающей среды.
Калибровка, метрологическая прослеживаемость, неопределенность измерений и оценка допусков должны быть включены в официальный процесс проверки.
- Решения MEAXPERT для визуального измерения в микроэлектронике
Компания MEAXPERT предлагает экономичные решения для измерения зрительных характеристик, разработанные с учетом требований к контролю размеров в сфере прецизионного производства.
При контроле размеров компонентов для оптической связи и микроэлектронных устройств часто приходится иметь дело с мелкими геометрическими элементами, структурами с малым расстоянием между ними и строгими требованиями к стабильности измерений.
Подходящая система визуального контроля может помочь производителям проводить проверку важнейших двумерных характеристик, в том числе:
- Тонкие контуры и микроструктуры
- Ширина линий и расстояние между соседними элементами
- Небольшие зазоры и геометрические расстояния
- Диаметры отверстий и их взаимное расположение
- Повторяющиеся узоры и согласованность размеров
Для выбора подходящего решения для измерения необходимо оценить геометрию заготовки, размеры наименьших элементов, требуемые допуски, условия освещения и объем контроля.
Компания MEAXPERT уделяет особое внимание разработке практичных измерительных конфигураций, обеспечивающих оптимальный баланс между оптическими характеристиками, эффективностью измерений и затратами на оборудование, что помогает производителям внедрять надежные процессы контроля размеров прецизионных деталей.
Будь то контроль микроэлектронных структур, прецизионных разъемов или других мелких компонентов, MEAXPERT помогает производителям подобрать подходящие конфигурации систем визуального измерения с учетом их конкретных требований к размерам и производственных потребностей.
Заключение: Повышение эффективности контроля микроэлектродов с помощью оптических измерений
Микроэлектроды зигзагообразной формы создают значительные трудности при контроле из-за тонких проводящих дорожек, плотной геометрической компоновки и большого количества точек измерения.
Машины визуального измерения обеспечивают бесконтактный подход к контролю этих двумерных элементов. В сочетании с подходящей оптикой, гибкой системой освещения, координатной привязкой и автоматизированными процедурами измерения они помогают оптимизировать рабочие процессы контроля и повысить стабильность результатов измерений.
Для производителей ценность визуальных измерений заключается не только в возможности фиксировать микроскопические размеры, но и в том, что они позволяют сделать контроль размеров более эффективным, воспроизводимым и практичным для обеспечения качества продукции.
Ищете экономичное решение для измерения размеров микроэлектродов или других прецизионных компонентов? Обратитесь в компанию MEAXPERT, чтобы обсудить ваши требования к контролю размеров.
Часто задаваемые вопросы (FAQ)
- Для чего используется машина для измерения оптических характеристик в производстве средств оптической связи?
Машина визуального измерения используется для бесконтактного контроля размеров видимых геометрических элементов в прецизионных деталях. При производстве оборудования для оптической связи она позволяет измерять ширину линий микроэлектродов, расстояния между ними, зазоры, контуры и другие двумерные геометрические характеристики в зависимости от оптической конфигурации и метода измерения.
- Какие величины можно измерить с помощью зигзагообразных микроэлектродов?
К типичным измеряемым параметрам относятся ширина проводящей дорожки, расстояние между соседними линиями, локальные зазоры в местах изгибов, шаг рисунка и отдельные геометрические соотношения. Перечень измеряемых параметров зависит от качества изображения, оптического разрешения, состояния поверхности заготовки и возможностей измерительного программного обеспечения.
- Почему бесконтактное измерение имеет важное значение для микроэлектродов?
Микроэлектроды содержат тонкие металлические узоры и мелкие структуры. Бесконтактное оптическое измерение позволяет избежать воздействия сил, возникающих при прямом контакте, которые могут повлиять на чувствительные элементы, что делает этот метод подходящим для контроля многих микроэлектронных компонентов.
- Как автоматическое объединение точек измерения повышает эффективность контроля?
Автоматическое объединение точек измерения позволяет обрабатывать сразу несколько точек измерения в пределах поля зрения в пакетном режиме, вместо того чтобы выбирать и обрабатывать каждую из них вручную. Это позволяет сократить количество повторяющихся операций, особенно при контроле заготовок с большим количеством плотно распределенных элементов.
- Как выбрать машину для визуального контроля при проверке микроэлектродов?
К важным факторам, которые следует учитывать, относятся оптическое разрешение, точность измерений, адаптивность освещения, эффективность распознавания краев, автоматизация с помощью программного обеспечения, повторяемость результатов и пропускная способность линии контроля. Перед выбором системы рекомендуется провести испытания типовых заготовок в реальных условиях измерения.