











Опубликовано Meaxpert | Решения в области прецизионной метрологии
Автор: Инженерная команда Meaxpert по метрологии | Рецензент: Отдел прикладной инженерии
Время чтения: 8 минут | Последнее обновление: Июль 2026 г. | Категории: Советы по измерениям, точная метрология, координатно-измерительные машины (КИМ), контроль размеров
Краткое резюме
Чтобы исключить колебания показаний и добиться повторяемых результатов высокоточных измерений, производителям следует ориентироваться на восемь основных передовых методов. Эти ключевые шаги позволяют стабилизировать точность измерений, сократить количество предотвратимых ошибок и максимально повысить эффективность использования вашего метрологического оборудования:
- Обеспечьте стабильную температуру и отсутствие вибраций в помещении, где проводится осмотр
- Перед проведением измерений необходимо выполнить полную стандартизированную предварительную обработку заготовки
- Применять индивидуальные стратегии контроля для деталей различной геометрии
- Выберите подходящие зонды и методы измерения для конкретных сценариев применения
- Соблюдайте стандартные принципы выравнивания относительно базы отсчёта и принципы GD&T
- Соблюдайте график периодической калибровки оборудования и планового технического обслуживания
- Использование данных проверок для оптимизации производственных процессов
- Выбирайте измерительное оборудование, соответствующее реальным производственным потребностям
Почему два оператора, измеряющие одну и ту же деталь, часто получают разные результаты на одном и том же координатно-измерительном станке (КИС)? В большинстве случаев причина кроется не в самом станке. Настоящие отклонения обычно обусловлены неконтролируемыми условиями окружающей среды, нерациональными стратегиями контроля и нестандартными методами работы операторов.
Точный контроль размеров чрезвычайно чувствителен к незначительным эксплуатационным и окружающим факторам. Даже самое современное промышленное метрологическое оборудование не способно компенсировать ненадлежащие методы работы на производстве, что приводит к несогласованности данных, перерасходу материалов и нестабильному качеству продукции.
В данном руководстве мы приводим восемь проверенных на практике рекомендаций по измерениям, которые помогут инженерам-технологам обеспечить стабильную точность измерений, свести к минимуму погрешности измерений и получить надежные и воспроизводимые результаты контроля в таких отраслях, как аэрокосмическая промышленность, автомобилестроение, электроника и производство пресс-форм.
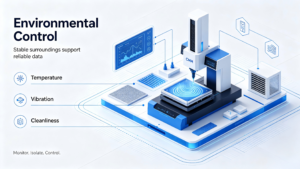
- Управляйте условиями проведения инспекции
Нестабильные условия окружающей среды являются наиболее распространённой причиной отклонений в результатах измерений при прецизионном контроле. Колебания температуры, вибрация в цехе, пыль и влажность напрямую влияют на работу координатно-измерительной машины (КИМ) и состояние заготовки, особенно в случае деталей с узкими допусками, к которым предъявляются требования по точности на уровне микронов.
Ссылка на отраслевой стандарт: Согласно стандарту ISO 1, который определяет стандартную эталонную температуру для измерений размеров, эталонной температурой для измерений точности является 20 °C (68 °F).
Даже незначительные колебания температуры могут вызывать заметное тепловое расширение или сжатие металлических заготовок, что приводит к недостоверным результатам измерений. Многие производственные коллективы уделяют приоритетное внимание модернизации оборудования, но игнорируют оптимизацию условий окружающей среды. В реальных производственных условиях стабилизация условий проведения контроля зачастую обеспечивает более заметное повышение точности, чем обновление оборудования.
Передовой опыт:
- Поддерживайте постоянную температуру в лаборатории на уровне 20 °C с минимальными колебаниями
- Устанавливайте системы КИМ вдали от прямых солнечных лучей, выходов воздуха и источников тепла
- Обеспечить изоляцию зон контроля от производственного оборудования, создающего вибрацию
- Следите за тем, чтобы рабочее место для осмотра оставалось чистым и с низким уровнем запыленности, чтобы избежать загрязнения поверхностей
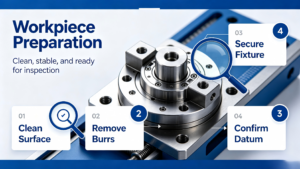
- Подготовка заготовки перед измерением
Распространенная ошибка: Операторы часто проводят осмотр заготовок сразу после обработки. На только что обработанных деталях сохраняются остаточное тепло, режущие стружки, масляные пятна и заусенцы на поверхности — все это приводит к появлению ложных контрольных точек и искажению результатов проверки размеров.
Исходя из практического опыта проведения контрольных измерений, неполная подготовка заготовки часто признается одной из основных причин нестабильности результатов измерений. Мельчайшие загрязнения на эталонных поверхностях приводят к смещению положения базы отсчета, а разница температур между деталями и помещением, в котором проводится контроль, вызывает погрешности измерений, связанные с тепловым расширением.
Основные этапы подготовки:
- Тщательно очистите поверхности заготовки, удалив масло, пыль и остатки резания
- Предусмотрите достаточное время для термической стабилизации до достижения стандартной комнатной температуры
- Закрепите заготовки с помощью профессиональных зажимных приспособлений, чтобы предотвратить их смещение во время измерения
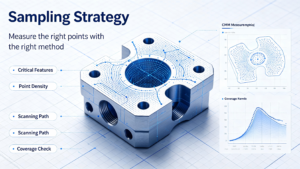
- Используйте индивидуальную стратегию контроля с учетом геометрии детали
Универсальный шаблон контроля не может адаптироваться ко всем типам деталей. Применение фиксированной логики отбора проб и сканирования к разнообразным геометриям является одной из основных причин неточного или неэффективного контроля.
Совет эксперта: Для обычных плоских элементов требуется равномерное распределение точек зондирования, тогда как цилиндрические отверстия и подшипниковые отверстия нуждаются в более плотной сетке точек для восстановления истинных геометрических размеров. Сложные поверхности свободной формы и изогнутые профили требуют применения стратегий непрерывного сканирования вместо редкого одноточечного зондирования.
При стандартном контроле с использованием координатно-измерительной машины (КИМ) необходимо точно сбалансировать количество точек отбора. Недостаточное количество точек не позволяет выявить незначительные геометрические отклонения, в то время как избыточный отбор точек существенно снижает эффективность контроля партии. Научно обоснованная стратегия комплексно учитывает уровни допусков деталей, конструктивные особенности и объемы производства.
- Выбор подходящего щупа для КИМ и метода измерения
Система щупов является основным компонентом, обеспечивающим проведение прецизионных измерений. Несоответствие щупов и методов контроля приведет к недостаточной точности данных или повреждению поверхности, даже при соблюдении стандартизированных рабочих процедур.
Контактные щупы: Подходит для рутинной проверки размеров и определения геометрических допусков. Идеально подходит для жестких механических деталей с регулярной структурой и стандартными требованиями к допускам.
Сканирующие зонды: Предназначены для контроля формы и измерения сложных поверхностей. Они собирают непрерывные данные высокой плотности для воссоздания полных профилей деталей и широко используются при контроле качества пресс-форм и компонентов для аэрокосмической отрасли.
Оптические измерительные системы: Используется бесконтактный метод обнаружения, идеально подходящий для крошечных электронных компонентов, тонкостенных и хрупких заготовок, которые не выдерживают давления щупа.
Узнайте больше о системах щупов Meaxpert для координатно-измерительных машин (КИМ) и специализированных измерительных решениях для конкретных задач.
- Соблюдайте стандартные правила выравнивания отсчетной системы координат
Неправильный выбор системы отсчета и выравнивание координат являются основными причинами отклонений при серийных измерениях. Многие операторы ориентируются исключительно на числовые результаты, игнорируя при этом фактическую схему сборки и функциональную логику компонентов.
Мнение эксперта: Большинство повторяющихся проблем с несоответствием партий продукции связано не с отказами оборудования, а с нестандартной ориентацией. Выбор базовых точек и калибровка координат должны строго соответствовать техническим чертежам и принципам GD&T; при этом следует избегать ненужных преобразований координат, чтобы исключить систематические погрешности.
Всегда согласовывайте стратегии контроля с фактическим состоянием детали в процессе эксплуатации, чтобы данные измерений достоверно отражали соответствие продукции установленным требованиям и ее пригодность к использованию.
- Проводите регулярную калибровку и техническое обслуживание оборудования
Вся высокоточная измерительная аппаратура со временем теряет свои рабочие характеристики в результате длительной эксплуатации. Без регулярного технического обслуживания и калибровки точность оборудования постепенно снижается, что создает скрытые риски для качества при серийном производстве.
Отраслевой эталон: Многие производственные предприятия проводят ежегодную калибровку в рамках своих процедур управления качеством, хотя конкретная периодичность зависит от условий эксплуатации оборудования, условий на производстве и отраслевых требований к соответствию (таких как стандарт ISO 17025, а также стандарты автомобильной и аэрокосмической отраслей).
Контрольный список по плановому техническому обслуживанию:
- Проведите полную периодическую профессиональную калибровку для восстановления точности стандартного оборудования
- Регулярно проверяйте износ, деформацию и плотность соединений щупа
- Контролировать стабильность работы оборудования и своевременно устранять механические неисправности
- Обновить программное обеспечение для контроля и проверить действительность программы для новых производственных партий
Ознакомьтесь с услугами компании Meaxpert по калибровке промышленного измерительного оборудования.
- Использование данных проверки для оптимизации производственных процессов
Современные метрологические решения прошли путь от пассивного контроля качества на этапе послепроизводства до активной оптимизации производственных процессов. Ведущие производители в полной мере используют данные контроля для снижения брака и стабилизации качества продукции.
Анализ данных о размерах за длительный период помогает командам выявлять повторяющиеся ошибки обработки, точно определять нестабильные звенья технологического процесса и целенаправленно корректировать параметры инструмента и методы обработки. Такая оптимизация на основе данных позволяет эффективно повысить стабильность производства и снизить производственные затраты.
- Выберите оборудование, подходящее для ваших сценариев проверки
Высокотехнологичное и дорогостоящее измерительное оборудование не гарантирует лучших результатов контроля. Оптимальное метрологическое решение должно соответствовать фактическим требованиям к точности, размерам деталей и интенсивности производства.
Слепое стремление использовать высокотехнологичное оборудование для производства стандартных деталей приводит к ненужным затратам, в то время как применение оборудования с низкой точностью для изготовления деталей с узкими допусками приводит к получению некачественных данных контроля.
Основные критерии выбора оборудования:
- Диапазон точности: соответствие требованиям к допускам для основных серийных деталей
- Адаптируемость деталей: согласование хода и конструкции оборудования с размерами заготовки
- Сценарий применения: Применение для лабораторного прецизионного анализа или поточного контроля партий продукции
- Возможности программного обеспечения: поддержка программирования с использованием САПР, автоматический контроль и анализ данных
Ознакомьтесь с системами измерения зрения Meaxpert и решениями на базе координатно-измерительных машин (КИМ) для промышленного контроля.
Заключение
Надежные прецизионные измерения — это системное сочетание стандартизированных рабочих процессов, контролируемых условий, профессионального опыта и грамотного подбора оборудования. Большинство ошибок при промышленных измерениях обусловлено нестандартными процессами, а не ограничениями оборудования.
Внедряя вышеперечисленные восемь передовых методов, производственные коллективы могут эффективно стабилизировать результаты измерений, повысить повторяемость контрольных измерений и заложить прочную основу для высококачественного производства.
Компания Meaxpert предлагает практичные и экономичные метрологические решения, разработанные специально для малых и средних производственных предприятий. Наши решения предназначены в первую очередь для производителей, которым требуется надежная метрологическая поддержка без излишней сложности и чрезмерных инвестиций.
Точные измерения — залог стабильного производства.
Часто задаваемые вопросы (FAQ)
Какой должна быть температура в помещении для измерений на координатно-измерительной машине?
В соответствии со стандартами промышленной метрологии ISO 1 точные измерения размеров привязываются к стабильной температуре 20 °C (68 °F). Поддержание стабильных температурных условий имеет большее значение, чем стремление к точному значению температуры, поскольку колебания температуры являются основной причиной термических отклонений в измерениях.
Как часто следует проводить калибровку координатно-измерительной машины?
На большинстве промышленных производственных предприятий соблюдается стандарт, предусматривающий ежегодную профессиональную полную калибровку в сочетании с ежемесячной плановой проверкой работоспособности и осмотром датчиков. В условиях высокочастотных производственных проверок требуется проводить ежеквартальные выборочные проверки для обеспечения стабильной точности.
Каковы наиболее распространённые причины несогласованности результатов измерений?
К основным причинам относятся: нестабильная температура окружающей среды и вибрация, неправильное закрепление заготовки и её предварительная обработка, несоответствующий выбор щупа, недостаточное количество точек отбора проб, а также просроченная калибровка оборудования.
Обеспечивает ли более дорогая координатно-измерительная машина (КИМ) более высокую точность?
Не обязательно. Соответствие сценария работы оборудования имеет большее значение, чем высокие технические характеристики. Правильно настроенная координатно-измерительная машина среднего класса со стандартизированными рабочими процессами обеспечивает более надежные результаты, чем оборудование с завышенными техническими характеристиками, используемое с нестандартными методами работы.
Сколько точек измерения должна использовать координатно-измерительная машина?
Количество точек отбора данных зависит от геометрии детали, уровней допусков и целей контроля. Для простых геометрических элементов с правильной формой требуется меньшее количество точек, тогда как для сложных криволинейных поверхностей и ключевых компонентов с узкими допусками необходим более плотный отбор данных, чтобы точно воспроизвести фактические размерные характеристики.
В чём заключается разница между контактными щупами и сканирующими щупами?
Контактные щупы собирают дискретные одноточечные данные, подходящие для традиционного контроля размеров и допусков. Сканирующие щупы регистрируют непрерывные данные о поверхности с высокой плотностью, что идеально подходит для контроля формы и обнаружения сложных геометрических элементов.
Могут ли оптические измерительные системы заменить координатно-измерительную машину (КИМ)?
Нет. Оптические бесконтактные системы идеально подходят для контроля крошечных, тонких и хрупких деталей, которые не выдерживают контактного давления. Однако контактные координатно-измерительные машины по-прежнему остаются предпочтительным решением для высокоточного и высокожесткого контроля размеров деталей с жесткими требованиями к допускам.
Как можно повысить повторяемость результатов измерений на КИМ?
Для повышения повторяемости измерений на координатно-измерительной машине (КИМ) необходимо обеспечивать стабильные условия окружающей среды, стандартизировать методы закрепления заготовок, подбирать щупы КИМ, соответствующие конкретным задачам, оптимизировать программы контроля и стратегии отбора проб, а также проводить регулярную калибровку и техническое обслуживание оборудования.
Получите профессиональную поддержку в области метрологии от Meaxpert
Независимо от того, планируете ли вы модернизировать существующий процесс контроля или выбираете свою первую координатно-измерительную машину (КИМ) или систему визуального контроля, наша команда инженеров поможет вам подобрать оптимальное решение для ваших задач.
Мы поставляем надёжные системы координатно-измерительных машин (КИМ), оборудование для визуального контроля, индивидуальные стратегии контроля, а также комплексные услуги по калибровке, чтобы помочь малым и средним производственным предприятиям стабилизировать точность контроля, сократить эксплуатационные расходы и повысить качество продукции.
Свяжитесь с нашими экспертами уже сегодня чтобы обсудить ваши индивидуальные требования к контролю размеров.